全国咨询热线
全国咨询热线
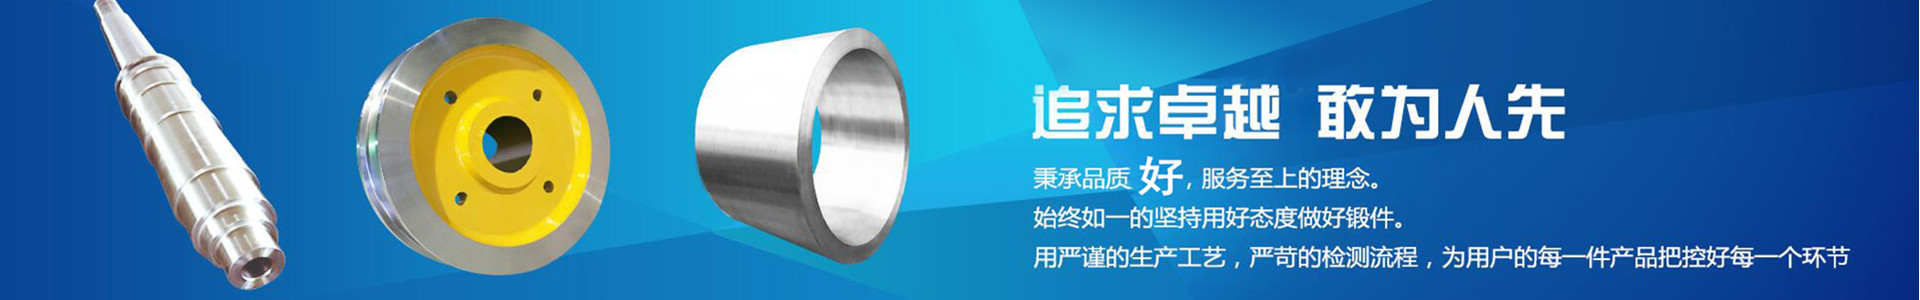
核电装备是清洁能源战略布局中的核心板块,核反应堆压力容器、蒸汽发生器、稳压器等一回路主设备筒体,属于核安全一级关键部件,服役周期长达 60 年,长期承受中子辐照、高温高压冷却介质冲刷、交变热应力循环作用,对筒体锻件纯净度、晶粒均匀性、抗辐照脆化性能、尺寸精度设置了全球工业制造最高门槛。核电筒体锻件无法依靠进口长期供货,不仅采购周期长达数年、价格高昂,还存在供应链安全隐患,大型核电筒体国产化自主锻造成为国内核电产业规模化扩张的硬性刚需。山西永鑫生重工股份有限公司攻克大口径核电筒体锻件成形、热处理均匀性、探伤评级多重技术壁垒,依托 15000 吨重型锻造装备、超大台车热处理炉、高等级理化检测实验室,实现核电筒体锻件稳定定制生产,为国内核电新项目建设提供国产化核心锻件支撑。

核电一回路主设备筒体锻件区别于常规工业筒体,技术难点呈系统性、多层次特征。首先是材质纯净度极致要求,核电专用 16MND5、SA508Gr.3Cl.2 钢锭必须严格控制 C、Mn、Ni、Mo 合金配比,同时严控 Cu、P、S、Sn、Sb 等有害微量元素,杂质超标会导致筒体长期中子辐照后发生辐照脆化,冲击韧性大幅衰减,60 年设计寿命无法保障。其次是大截面厚壁筒体锻件锻造均匀性难题,筒体壁厚可达 300mm 以上,钢锭芯部铸态粗大晶粒难以充分锻透,极易出现表层与心部金相组织梯度差异过大,力学性能分层。第三是超长筒体整体热处理温场均匀性控制难度极大,筒体长度十余米,常规热处理炉无法整体装炉分段处理会造成性能分段不一致,无法满足核设备一体化验收标准。最后是无损检测验收等级严苛,核电筒体执行最高等级 UT 探伤标准,微小点状密集夹杂、微裂纹全部不允许存在,探伤合格率直接决定交付效率。
原材料管控执行核电专属准入标准,合作钢厂均具备核级钢锭冶炼资质,采用电渣重熔 + 真空碳脱氧极致提纯工艺,最大限度降低钢液气体含量与非金属夹杂物。钢锭出厂附带全套核级材质质保书,进厂后理化实验室执行双倍复检:光谱分析逐支核验全部合金元素与有害微量元素含量,低倍金相检验排查钢锭疏松、偏析、点状夹杂分布;先期超声波探伤筛查钢锭芯部原生缺陷,任何一项指标偏离核级标准直接拒收,绝不投产。同时精准核算锻造加工余量、热处理收缩量、机加工切削余量,余量预留过多浪费昂贵核级钢材,余量不足精加工后无法消除表面缺陷,工艺工程师依托多年核锻件经验精准计算下料尺寸,兼顾品质与材料利用率。
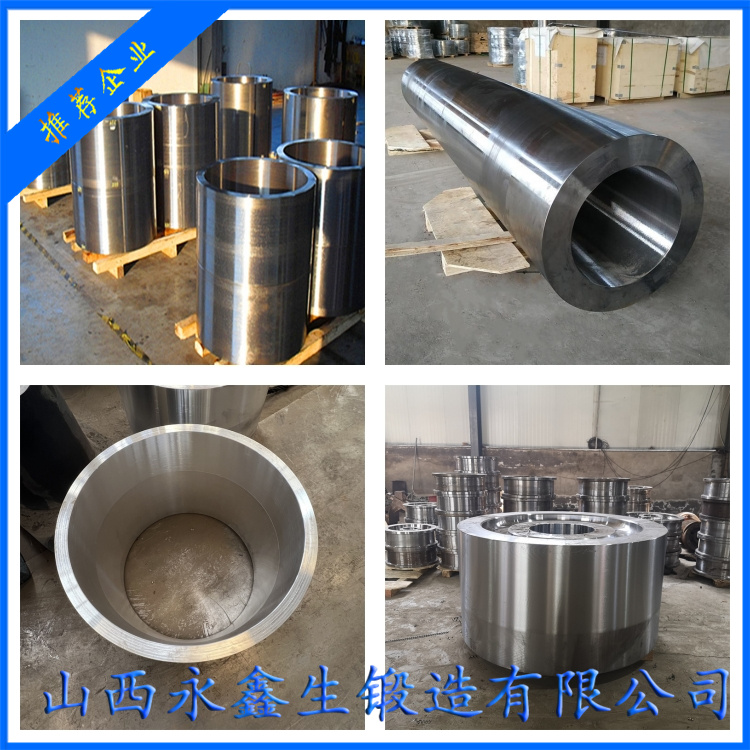
万吨级锻造装备是核电筒体锻透成形的硬件基础,公司 15000 吨自由锻油压机搭配 50 吨数控操作机,完整执行 “多道次镦粗 — 冲孔 — 芯棒拔长 — 马杠扩孔 — 精整校正” 全工序锻造流程。首轮两次镦粗工艺,总锻造比大于 8,彻底打碎铸态树枝状粗大晶粒,压实钢锭中心区域疏松、缩孔,实现筒体从外圆到内孔壁厚方向全截面充分形变,杜绝心部锻造不足组织疏松缺陷。冲孔工序专用耐高温整体冲头,冲孔温度不低于 950℃,保证内孔孔壁光滑无撕裂、无折叠;芯棒拔长分 3 至 4 火次渐进延展,单火次变形量严格限定,避免超长筒体锻造过程弯曲、偏心。扩孔阶段实时多维度激光测距,动态调整扩孔进给量,筒体椭圆度控制在 0.1% 以内,终锻温度不低于 850℃,终锻后立刻热校正直线度、端面垂直度,大幅降低后续热处理变形量。整套锻造工序全程红外连续测温,坯料温降超标立即回炉保温,杜绝低温形变产生内部微裂纹。
超长核电筒体一体化热处理难题依靠 7.5×7.5×21 米超大台车式热处理炉彻底解决,整支筒体无分段整体入炉,炉体多温区独立闭环控温,轴向、径向温差严格控制在极小范围,规避筒体两端、内外壁升温不同步带来的晶粒粗细不均、硬度梯度超标问题。锻后首先执行去应力正火 + 高温回火,消除锻造残余应力,初步细化均匀晶粒;粗加工去除大部分氧化皮、表层缺陷后,执行最终调质热处理,精准设定淬火加热温度、保温时长、冷却速率,稳定获得均匀回火贝氏体组织,兼顾高强度、高韧性、低无塑性转变温度(NDTT),满足抗辐照脆化硬性指标。热处理后在筒体附铸试样环上多个不同厚度、不同轴向位置截取力学试样,分别开展室温拉伸、高温拉伸、系列温度夏比冲击试验,同步检测晶粒度等级、非金属夹杂物评级,全截面性能波动控制在极小区间,全部达标方可转入精加工。
核电筒体无损检测执行核安全一级设备最高验收标准,采用多通道全自动超声波探伤设备沿筒体轴向、周向螺旋全覆盖扫查,分壁厚分层标定缺陷当量尺寸,微小密集点状夹杂、内部微裂纹全部精准检出并评级;内外圆及两端端面 100% MT 磁粉探伤,排查近表面开口缺陷;精加工后增加一轮 PT 渗透复检,杜绝精加工过程产生的划伤、细微裂纹漏检。每一支核电筒体锻件绑定唯一核电部件编号,从钢锭冶炼批次、每一次锻造火次温度曲线、热处理升温冷却完整曲线、每一组力学试验数据、每一遍探伤图谱全部数字化归档,实现 60 年全生命周期可逆向溯源,完全匹配核电业主、核安全监管部门存档要求。
国内核电进入批量核准建设新阶段,华龙一号、CAP1000 等三代、四代核电机组持续批量化落地,一回路主设备国产化率持续提升,大口径核电筒体锻件自主化产能缺口持续显现。受制于重型锻造设备、大型一体化热处理炉、核级检测资质三重门槛,国内具备稳定量产能力的锻造企业数量稀缺。山西永鑫生重工持续深耕核级筒体锻件工艺迭代,优化锻造形变分配算法、热处理温控模型,可承接不同规格反应堆压力容器筒体、蒸汽发生器筒体、接管段筒体定制锻造,同步配套完整核级检测报告、监检技术资料。
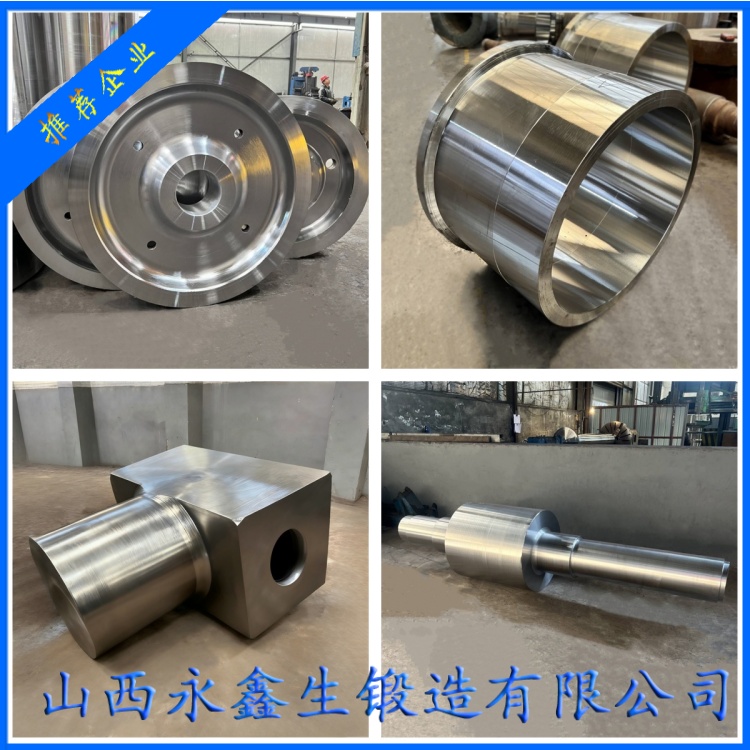
核电安全无小事,主设备筒体锻件作为核反应堆第一道实体安全屏障,制造精度与材料性能容不得丝毫偏差。依托重型装备硬件底座、核级专属工艺体系、严苛多级质控体系,永鑫生重工持续推进核电关键筒体锻件国产化量产落地,摆脱海外锻件供货制约,保障国内核电产业链供应链自主可控。未来企业将持续加大核锻件工艺研发投入,迭代智能化锻造生产线,进一步提升核电筒体锻件探伤合格率、尺寸精度,持续为我国清洁能源核电产业高质量稳步发展保驾护航。
杨先生
微信二维码
微信号:13283506666