全国咨询热线
全国咨询热线
业内公认,锻造仅完成不锈钢锻件外形成型,热处理才是决定锻件耐腐蚀性能、力学强度、尺寸稳定性的核心工序,奥氏体不锈钢缺少规范固溶处理会直接丧失防锈能力,双相钢热处理两相比例失衡会同时损失强度与耐蚀性,马氏体不锈钢淬火回火参数偏差会出现硬度不足或脆性开裂。山西永鑫生重工股份有限公司配套多台大型智能热处理炉,包含专用不锈钢固溶水冷生产线、去应力退火炉、时效热处理炉,炉体搭载多点位同步测温系统,温度实时上传数据库永久存档,针对奥氏体、双相、马氏体、沉淀硬化四大类不锈钢锻件,建立完全差异化热处理工艺规范,严格遵循 NB/T47010 承压不锈钢锻件热处理标准,每批次锻件同步随炉放置工艺试块,热处理完成后对试块开展力学、金相、腐蚀试验,验证热处理效果达标后方可转入精加工工序。
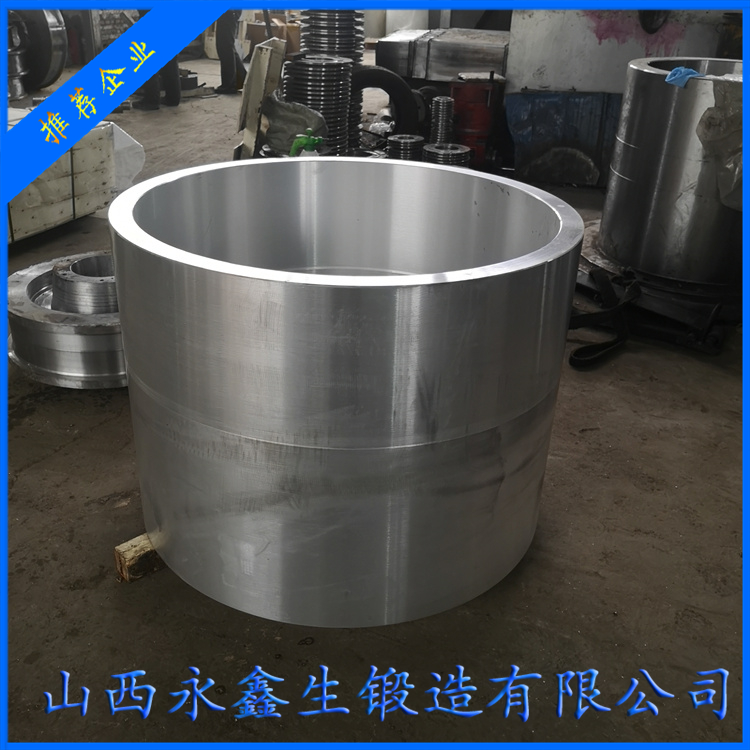
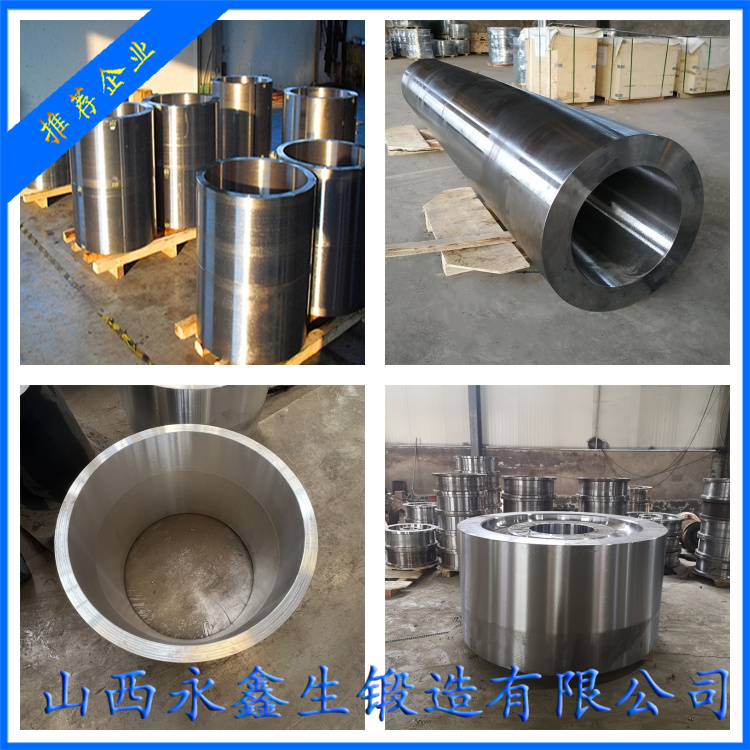
奥氏体不锈钢(304、316L、321)是工业应用最广的不锈钢锻件材质,固溶处理是其必不可少的核心热处理工序。锻造过程高温变形会让碳元素沿奥氏体晶界析出碳化铬,造成晶界铬元素贫化,锻件极易发生晶间腐蚀,固溶处理的作用就是高温溶解碳化物,再快速水冷锁住均匀单相奥氏体组织,恢复完整钝化保护膜。永鑫生重工 304、316L 锻件固溶温度控制 1040~1150℃,按照锻件壁厚每 25mm 保温 1 小时,保温结束后快速浸入循环冷水槽水淬,工件芯部冷却速率不低于标准要求,杜绝缓慢冷却导致碳化物二次析出。针对厚壁超过 300mm 大型 316L 筒体锻件,优化分段保温工艺,延长均热时间,配套大流量循环水冷系统,保证筒体内外壁冷却速度一致,避免筒体表层与芯部组织差异。321 含钛稳定化不锈钢锻件,在固溶基础上增加稳定化低温保温工序,抑制高温工况下碳化物析出,适配高温锅炉、热力管道锻件使用场景。
双相不锈钢 2205、2507 兼顾奥氏体不锈钢耐腐蚀性与马氏体高强度,广泛用于海水淡化、海洋平台、盐化工强腐蚀工况,热处理工艺容错区间极窄,温度过高铁素体占比超标、韧性下降;温度过低奥氏体析出不足、耐点蚀性能衰减。永鑫生重工双相不锈钢锻件专属固溶工艺设定温度 1020~1080℃,精准控制保温时长,水冷后金相检测奥氏体、铁素体两相比例稳定 45:55~55:45 区间,不允许出现 σ 金属间脆性相。热处理后随炉试块强制开展点腐蚀、晶间腐蚀试验,模拟海水氯离子工况检测耐腐蚀能力,未达标的整批锻件重新回炉热处理,坚决不流转下一工序。对于焊接结构双相不锈钢锻件,热处理后增加低温去应力退火,消除锻造、机加工残余应力,避免长期使用出现应力腐蚀开裂。
马氏体不锈钢 410、420 锻件多用于阀门阀芯、耐磨泵体、紧固件部件,依靠淬火 + 回火热处理实现高硬度、耐磨性能,该材质冷却速度控制不当极易产生裂纹。永鑫生重工马氏体锻件淬火温度 830~900℃,淬火后分低温、中温、高温回火三类工艺:200~300℃低温回火用于高硬度耐磨部件;400~500℃中温回火平衡硬度与韧性;550~650℃高温回火消除淬火巨大内应力,适配大型厚壁马氏体阀体。回火后逐批检测布氏、洛氏硬度,硬度区间严格匹配客户图纸技术要求,同时冲击试验验证韧性,杜绝高硬度伴随脆性缺陷。
17-4PH 沉淀硬化不锈钢多用于航空、高端液压、高压密封锻件,具备超高强度与中等耐腐蚀性,热处理分为固溶处理 + 低温时效两道工序。永鑫生重工固溶温度 1030℃保温后空冷,再根据强度需求选择 480℃、550℃、620℃分级时效,时效时间精准把控,通过调整时效温度匹配不同抗拉、屈服强度指标,热处理后抗拉强度最高可达 1000MPa 以上,满足高压重载精密部件使用需求。
除材质专属热处理外,公司针对精加工后、成品探伤前的不锈钢锻件统一增加低温去应力退火工序,300~600℃区间保温,消除锻造、数控切削产生的残余内应力,大幅提升锻件长期尺寸稳定性,避免设备运行温差环境下出现变形、密封失效。热处理全流程数字化管控,每炉锻件生成独立温度曲线报告,包含升温速率、保温时长、冷却曲线、随炉试块检测数据,作为成品出厂资料交付客户,特种设备压力容器锻件热处理记录同步接受第三方监造核查。

行业普遍存在的痛点是中小厂家简化热处理流程:奥氏体不锈钢省略水淬空冷出炉、双相钢不做金相校验、马氏体回火温度粗放控制,短期外观无明显缺陷,但投入腐蚀、高压工况半年至两年即出现锈蚀、渗漏、断裂故障,设备维修更换成本高昂。永鑫生重工坚持热处理工序不简化、参数不妥协,配套完整试块校验与腐蚀检测,用标准化热处理工艺激活不锈钢锻件核心性能,三十余年化工、海工批量供货数据显示,经规范热处理的不锈钢锻件耐腐蚀、承压服役寿命较简化热处理产品提升 3 倍以上,是高端装备制造客户长期稳定合作的核心优势。
杨先生
微信二维码
微信号:13283506666