全国咨询热线
全国咨询热线
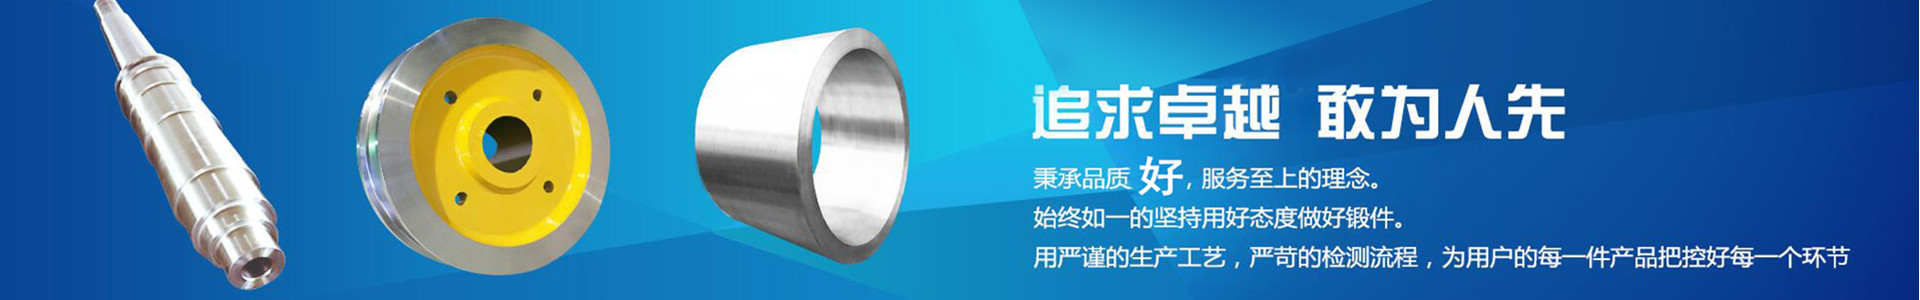
根据结构形态与受力特征,工业承压、腐蚀设备使用的不锈钢锻件主要分为筒体锻件、环形法兰锻件、轴类锻件、阀体锻件四大品类,四类锻件受力模式、锻造变形方式、热处理、精加工、探伤检测侧重点完全不同。山西永鑫生重工股份有限公司依托三十余年自由锻生产经验,针对四大品类不锈钢锻件分别建立独立标准化作业流程,配套对应吨位锻造设备、专用工装、加工刀具、探伤检测方案,覆盖化工压力容器、海工管线、船舶主轴、工业阀门全场景供货需求,下面结合公司实际生产规格与工艺参数,逐一拆解四类不锈钢锻件核心制造管控要点,内容全部基于车间实景生产流程客观阐述。

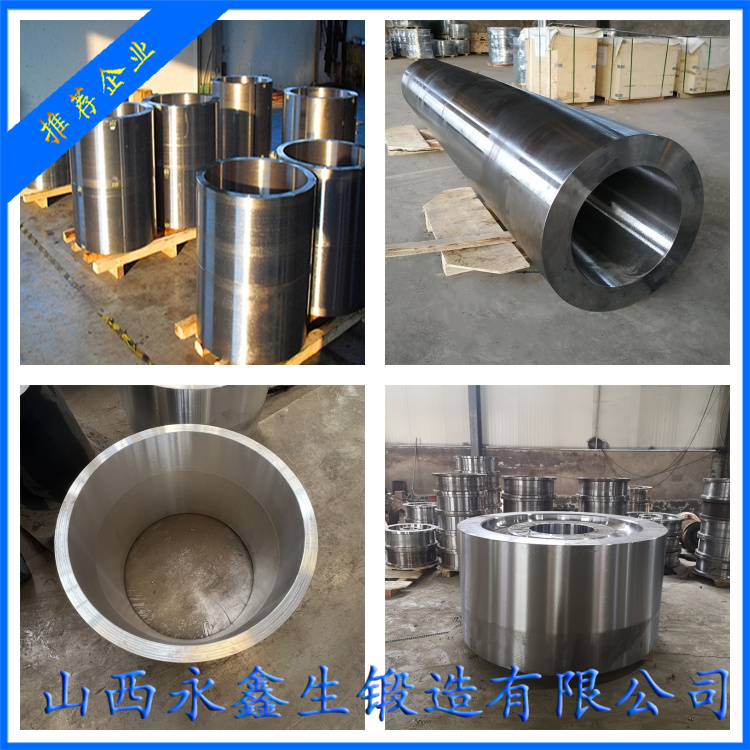
一、不锈钢筒体锻件(高压容器、换热管、海水淡化壳体核心部件) 筒体锻件为中空厚壁筒状结构,长期承受内压、介质腐蚀,要求筒壁金属流线沿圆周连续、壁厚均匀、无内部疏松夹层,是永鑫生重工核心主打产品,可生产直径 100mm~7000mm、长度最高 21 米、单件最大 100 吨不锈钢筒体。生产核心工艺为钢锭镦粗 — 冲孔 — 芯棒多次扩孔拔长,锻造比≥6,大直径厚壁筒体全部使用 15000 吨自由锻油压机成型,避免小吨位设备单次压实不足产生芯部疏松。加热采用超长分段式热处理炉,保证筒体首尾温度均匀;固溶热处理必须整体完全浸入水冷槽,防止筒体上下冷却速度差异导致性能分层。精加工使用 6.3 米数控立车、深孔镗床,控制筒壁厚度公差、内孔圆度;探伤重点采用多层次超声波扫描筒壁全厚度,排查夹层、内部裂纹,PT 探伤覆盖内外圆、两端密封端面。生产难点集中在 7 米级超长超大筒体温度均匀性管控,永鑫生通过分段回炉扩孔、多点位测温系统解决头尾性能不均问题,批量供应煤化工高压储罐、海上换热筒体锻件。
二、不锈钢环形 / 法兰锻件(管线连接、设备密封标准部件) 环形、法兰锻件属于扁平环状受力部件,密封面、螺栓孔为关键承压区域,要求环向金属流线完整,密封面无折叠、分层缺陷。中小型法兰采用 5000 吨油压机镦粗扩孔成型,大直径厚壁环形锻件搭配 15000 吨油压机,扁平饼坯经镦粗、芯棒扩孔制成环形毛坯,锻造过程保证圆环各向变形均匀,避免单边壁厚偏差。热处理固溶完成后数控车削密封面、螺栓孔基准,密封面精加工严控表面粗糙度,保障管线高压密封无渗漏。探伤重点针对法兰密封面、台阶过渡圆角开展 PT 渗透探伤,法兰厚度超 300mm 增加分层专项超声扫查。316L、2205 双相钢法兰是海工、化工管线主流订单,永鑫生可批量定制非标厚壁高压法兰、长颈对焊法兰,执行 GB/T35741 工业阀门锻件标准,法兰出厂配套完整材质与探伤报告,适配特种设备管道安装取证。
三、不锈钢轴类锻件(船用舵轴、化工搅拌轴、泵主轴旋转部件) 轴类锻件承受循环扭转、弯曲疲劳载荷,轴向金属流线必须完整连续,不允许横向切断流线的锻造缺陷,一旦流线断裂极易出现疲劳断裂事故。永鑫生 3 吨、5 吨锻锤搭配 5000 吨油压机完成不锈钢轴类拔长锻打,逐级缩减截面,避免单次压下量过大产生表面折叠;长轴锻打过程全程旋转工件,保证圆周变形均匀,控制直线度毛坯公差。热处理后数控外圆磨床精加工,保证轴径同轴度;探伤采用纵向超声波扫查轴向内部裂纹、夹杂,轴肩过渡圆角 100% PT 探伤筛查应力集中区域表面微裂纹。船舶海水环境不锈钢舵轴优先选用 2205 双相钢锻件,淡水搅拌轴选用 316L 奥氏体,干燥耐磨泵轴选用 410 马氏体,分材质定制热处理工艺提升疲劳寿命,多年配套船舶重工、化工搅拌设备企业供货。
四、不锈钢阀体锻件(工业阀门、泄压装置承压主体) 阀体锻件结构复杂,存在多处台阶、流道、转角应力集中区域,锻造毛坯成型难度大,转角位置易产生折叠、内部裂纹。永鑫生中小型阀体采用自由锻预成型毛坯,预留充足精加工余量,锻造过程控制转角区域变形量,避免应力集中缺陷;厚壁高压阀体使用大吨位油压机多次镦粗压实,消除内部疏松。热处理严格执行对应材质固溶 / 调质工艺,阀体流道内壁精加工后全部 PT 渗透探伤,复杂内腔增加内窥镜辅助外观检查,超声探伤覆盖阀体壁厚承压区域。阀体锻件多选用 316L、420 马氏体材质,分别适配腐蚀介质、耐磨阀芯阀体,严格遵循 GB/T35741 阀门不锈钢锻件国标,配套国内各大阀门厂商批量供货。

四大品类不锈钢锻件虽成型工艺差异巨大,但永鑫生重工统一执行原料光谱复检、锻造温控记录、热处理曲线存档、双重探伤检测、成套报告交付五大基础质量管控要求,针对不同品类锻件调整设备、工装、检测侧重点,不套用单一通用工艺粗放生产。客户可同步采购筒体、法兰、轴、阀体全系列不锈钢锻件,实现一站式配套供货,减少多供应商对接沟通成本,统一生产、检测标准,保障整套设备零部件材质、性能一致性,这也是大型成套装备制造企业长期与永鑫生重工合作的核心原因。
杨先生
微信二维码
微信号:13283506666