
全国咨询热线
全国咨询热线

不锈钢筒体锻件凭借优良耐腐蚀性能,广泛应用于化工介质处理、海水淡化、海洋油气装备、环保脱硫装置等场景。不同牌号不锈钢金相组织、合金成分差异巨大,锻造工艺窗口、耐蚀区间、力学性能各不相同,如果材质选型不当、锻造工艺不匹配,极易出现锻件开裂、耐蚀性能下降、晶粒粗大等问题。山西永鑫生重工股份有限公司长期生产 304L、316L、2205 双相钢、2507 超级双相钢各类不锈钢筒体锻件,积累大量特种不锈钢锻造实操经验,能够根据客户工况提供科学材质选型与定制化锻造方案。
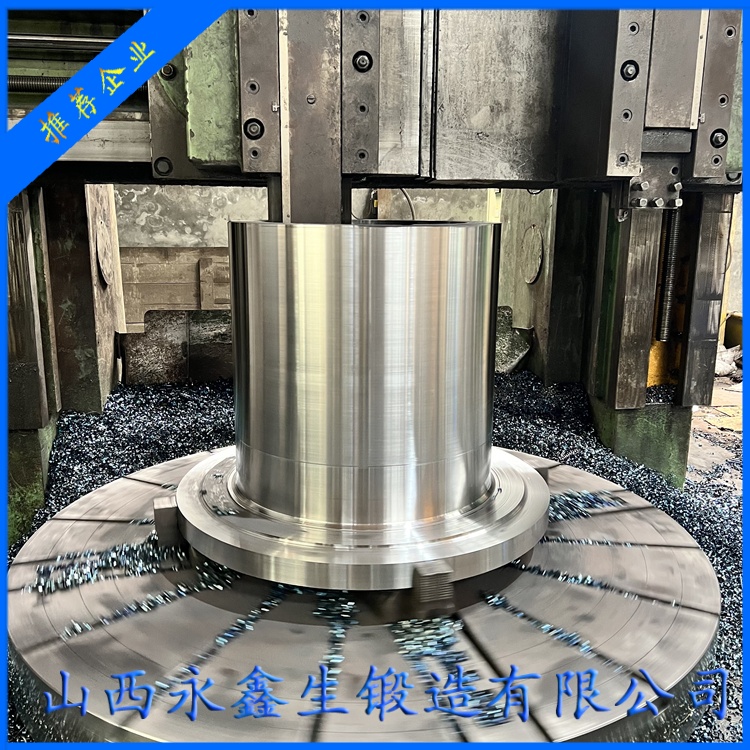
奥氏体不锈钢以 316L 筒体锻件应用最为普遍,碳含量低,有效抑制晶间腐蚀,钼元素提升抗点蚀、抗缝隙腐蚀能力,适用于有机酸、盐溶液、弱腐蚀介质环境。316L 筒体锻件不可通过热处理强化,力学性能依靠锻造形变调控,锻后必须进行固溶处理。锻造加热区间需要严格管控,避免长时间高温保温析出 σ 脆性相,降低材料韧性与耐蚀性能。固溶处理需要快速升温至规定温度,保温后迅速冷却,保证碳元素充分溶入奥氏体基体。316L 筒体锻件适合常压、中低压化工换热器、缓冲筒体,是腐蚀工况下性价比优选材料。
2205 双相不锈钢筒体锻件由奥氏体与铁素体两相组织构成,屈服强度约为 316L 不锈钢两倍,抗应力腐蚀开裂能力突出,耐硫化氢、氯离子腐蚀性能优异,多用于中高压化工反应筒体、油气分离设备。双相钢锻造难度显著高于普通奥氏体不锈钢,合金含量高,变形抗力大,锻造温度区间狭窄。温度过高会造成铁素体占比超标,温度偏低容易产生锻造裂纹。锻造过程必须严格控制始锻、终锻温度,总锻造比充分,保证两相比例维持合理区间。锻后固溶处理是重中之重,冷却速率不足将诱发有害金属间相析出,直接造成锻件韧性衰减。
2507 超级双相不锈钢筒体锻件耐点蚀当量更高,能够承受高浓度氯离子、高温酸性介质,多用于深海海工设备、海水淡化高压筒体、强酸工况反应器。该材质锻造工艺容错率极低,对钢锭纯净度要求严苛,硫、磷杂质含量需要严格管控。永鑫生重工针对 2507 筒体制定专属锻造工艺,采用低变形速率多火次成型方式,避免局部应力集中开裂,热处理参数单独设定,安排专项金相抽检,确认两相组织比例达标后方可交付。
不锈钢筒体锻造普遍存在几大行业共性难点。第一,不锈钢导热性能差,钢锭加热升温速度不能过快,否则内外温差催生裂纹;第二,高温状态下容易氧化,造成表面氧化皮增厚,增加表面缺陷概率;第三,部分不锈钢冷加工硬化明显,终锻温度控制窗口窄;第四,热处理不当极易破坏耐腐蚀性能,很多厂家只关注力学指标,忽视金相组织检测,导致筒体投入使用后短期内发生腐蚀失效。
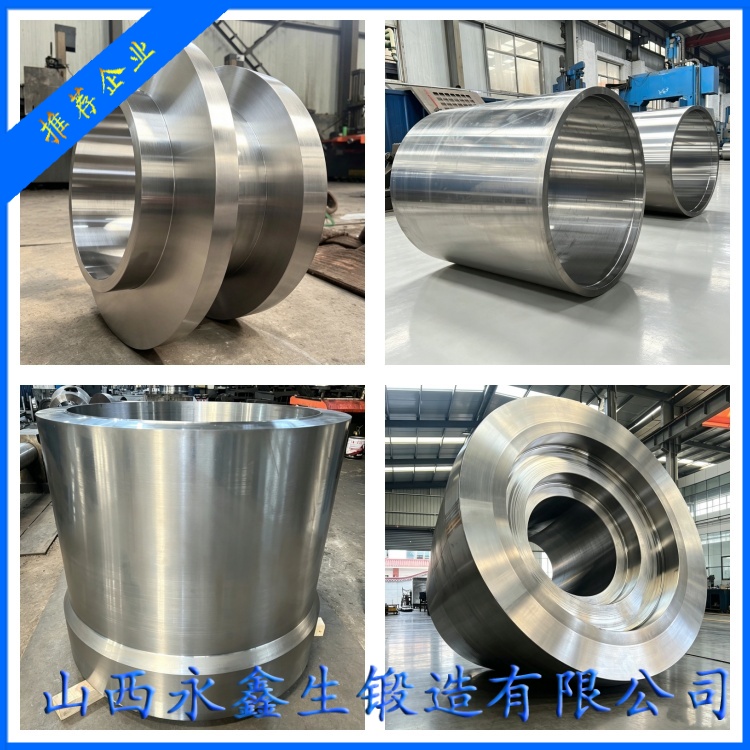
永鑫生重工针对不锈钢筒体建立独立工艺规范。原材料优先选用电渣重熔钢锭,降低夹杂缺陷;加热炉采用可控气氛辅助减少氧化;锻造前清理表面氧化皮,防止挤压形成折叠缺陷;不同材质筒体分开热处理,杜绝混炉造成工艺参数冲突。在机加工环节,不锈钢切削粘性大,选用适配刀具,控制切削参数,避免加工表面产生加工硬化层,影响后续使用。
在工况匹配层面,企业技术团队可协助客户完成材质选型论证。常温弱腐蚀、低压工况优先选用 316L 筒体;存在氯离子、压力较高、有应力腐蚀风险工况推荐 2205;深海、高氯高温强酸极端工况选用 2507 超级双相钢;高温临氢腐蚀环境可选用 321 稳定化不锈钢筒体。杜绝出现 “高工况低配材质” 或者 “普通工况盲目选用高端双相钢造成成本浪费”。
不锈钢筒体锻件交付检测标准严于碳钢筒体,除常规力学性能、无损探伤之外,重点增加金相组织检查,确认无有害析出相。对于海工、出口项目筒体锻件,可按照客户要求执行 HIC 抗氢致开裂试验、晶间腐蚀试验,满足国际项目验收规范。

随着国内精细化工、海洋能源产业快速发展,不锈钢筒体锻件市场需求持续增长。山西永鑫生重工持续优化特种不锈钢锻造工艺,攻克大直径、厚壁双相钢筒体成型难题,可承接各类非标尺寸不锈钢筒体锻件,支持毛坯交货或者精加工成品交付,为腐蚀工况装备制造企业提供稳定可靠的核心锻件支撑。
杨先生

微信二维码
微信号:13283506666
