
全国咨询热线
全国咨询热线

奥氏体不锈钢是工业领域应用最广的不锈钢品类,304、316L、321、347 等牌号锻件大量用于石油化工、核电、食品医药、低温装备等关键工况,依靠优异的耐蚀性能、低温韧性和良好塑性,成为承压设备核心零部件的优先选材。和铸件、轧材相比,锻造可以打碎铸态粗大晶粒,压实内部疏松、气孔缺陷,形成连续的金属流线,大幅提升锻件的综合力学性能与抗疲劳能力,这也是压力容器、泵壳、法兰优先选用奥氏体不锈钢锻件的根本原因。
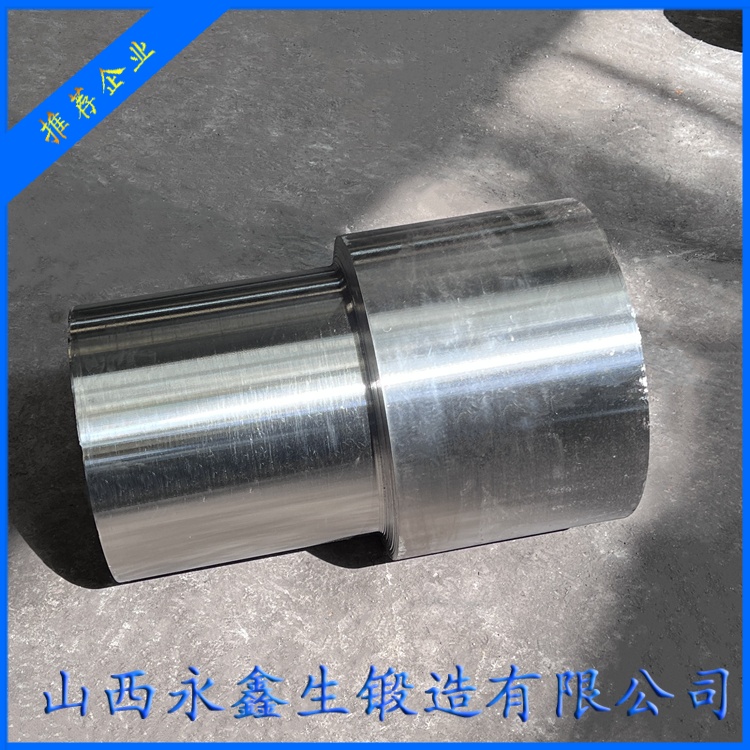
奥氏体不锈钢本身具备显著的材料特性,导热系数远低于碳钢,常温导热仅为普通碳钢的三分之一左右,高温导热性能虽有提升,但大截面钢锭、钢坯加热时极易产生内外温差,诱发热应力裂纹,这是锻造生产首要面对的难点。该类材料没有相变强化机制,晶粒一旦在高温下粗化,后续热处理无法细化修复,晶粒度等级完全依靠锻造变形过程进行控制,这一点区别于马氏体钢材,对火次分配、变形量、终锻温度提出严格约束。同时奥氏体不锈钢存在敏化区间 450 850℃,在此温度区间长时间停留,铬的碳化物会沿晶界析出,造成晶间腐蚀风险,生产全过程需要尽量缩短材料在此温度窗口的停留时间。
完整的奥氏体不锈钢锻件生产流程包含原材料入厂复验、下料、分段梯度加热、多火次自由锻成形、锻后控温冷却、固溶热处理、机加工、无损检测、理化性能检验多道工序。原材料检验需要核对炉号、化学成分,严控硫磷有害杂质,大规格锻件优先选用电渣重熔钢锭,降低成分偏析与夹杂物等级,氧含量控制越低,锻件的韧性和耐蚀稳定性越好。加热环节禁止快速升温,大截面坯料执行梯度升温制度,低温段缓慢升温,到 750 800℃适当保温均热,再升至开锻温度,开锻温度普遍控制在 1100 1200℃,既要保证足够塑性降低变形抗力,又不能超过 1220℃防止晶粒过热长大。
锻造变形过程需要合理分配火次与单火次变形量,规避临界变形区间,临界变形量大约 15 20%,在此变形程度下会出现局部晶粒异常粗大,造成晶粒大小混晶缺陷。总锻造比一般控制不小于 3,大截面重要锻件锻造比达到 3.5 4.5,充分破碎铸态组织。终锻温度不能低于 850℃,终锻温度过低,材料塑性急剧下降,表面容易出现折叠、微裂纹,温度过高则晶粒持续长大,造成晶粒度不合格。锻造完成之后不能在敏化温度区间缓慢冷却,锻件需要尽快冷却离开 450 850℃区间,避免碳化物析出。
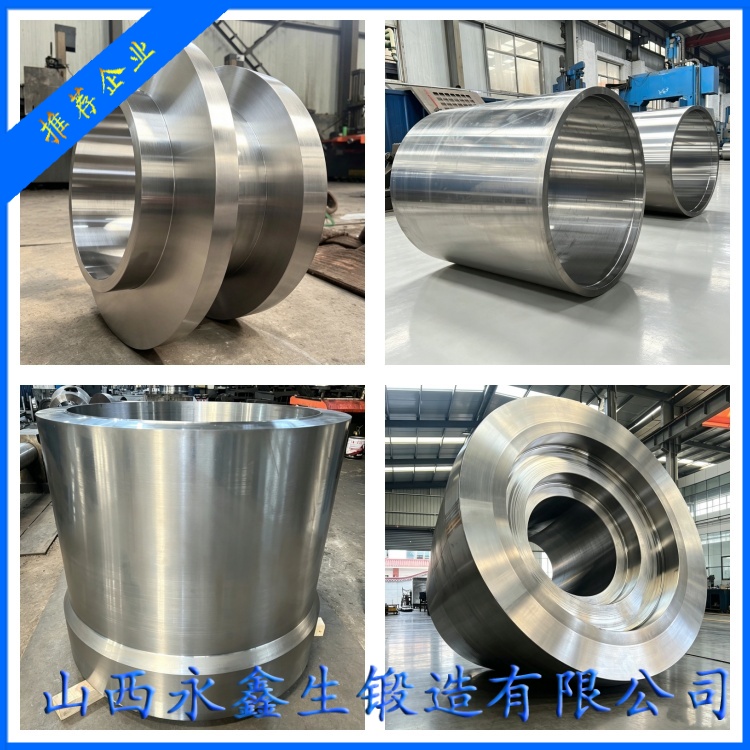
固溶热处理是决定奥氏体不锈钢锻件耐蚀性能的核心工序,很多锻件后期出现腐蚀失效,根源在于固溶工艺执行不到位。标准固溶温度区间 1040 1100℃,保温时间按照锻件有效截面厚度核算,保证合金碳化物充分溶入奥氏体基体,保温结束必须快速水冷,强制快速降温,抑制碳化铬沿晶析出。针对钛稳定型 321、铌稳定型 347 锻件,工况长期处于敏化温度区间服役,固溶之后还需要增加稳定化处理,845 950℃保温,让钛、铌优先形成碳化物,保护铬元素,进一步抵御晶间腐蚀风险。需要明确,奥氏体不锈钢锻件不适用淬火回火强化,该类处理不仅无法提升强度,还会带来组织脆化问题。
完成热处理之后进入检验环节,外观检查清理锻造折叠、氧化皮、表面裂纹;超声波探伤检测内部疏松、夹层、缩孔残余;渗透探伤筛查表面微裂纹;取样开展拉伸、冲击、晶间腐蚀试验,核电、化工承压锻件需要满足 ASME、RCC M 或者国标 GB/T4237、GB/T1221 相关要求,完整保留材料追溯记录。
工程应用场景方面,304 锻件多用于普通腐蚀环境,食品设备法兰、通用管路连接件;316L 低碳牌号,钼元素提升抗点蚀、缝隙腐蚀,广泛用于化工反应器管板、阀门锻件、海水接触设备;321、347 用于 400 600℃长期高温工况,锅炉、高温管道部件;316LN 控氮奥氏体锻件用于核电主泵壳体,依靠氮元素强化基体,兼顾强度、韧性与耐蚀性。

实际项目选材中,不少用户混淆板材轧材与锻件性能,直接选用板材卷制承压部件替代锻件,在交变压力、腐蚀耦合工况下,容易出现早期失效。奥氏体不锈钢锻件也存在短板,材料加工硬化明显,切削加工难度大,成本高于普通碳钢;在高氯化物环境,容易发生应力腐蚀开裂,此时就需要切换双相不锈钢材质。生产实践证明,严格把控加热、锻造变形、固溶冷却三大环节,才能稳定产出高质量奥氏体不锈钢锻件,保障装备长期安全运行。
杨先生

微信二维码
微信号:13283506666
