
全国咨询热线
全国咨询热线

马氏体不锈钢依靠淬火回火实现强度、硬度调控,代表牌号 410、420、F6NM、440C 等,锻件具备高强度、高硬度、耐磨性能,耐腐蚀性中等,大量用于泵轴、阀门部件、汽轮机叶片、刀具坯件等零部件,在水电、石化、通用机械领域占有重要位置。对比奥氏体、双相不锈钢,马氏体不锈钢锻造和热处理有着完全不同逻辑,材料高温塑性区间窄,冷却过程发生马氏体相变,相变伴随体积膨胀,内应力大,锻件极易产生锻造裂纹、热处理开裂,工艺管控重点集中在温度管控、锻后缓冷、淬火回火制度设计三个方面,很多制造故障都来源于对相变特性认识不足。
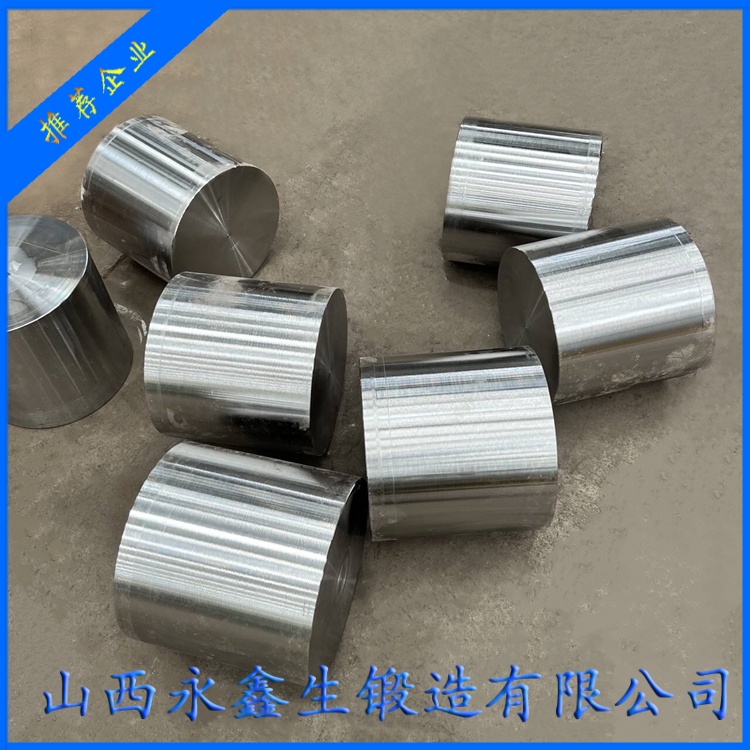
马氏体不锈钢化学成分以铬元素为主,碳含量直接决定硬度与耐蚀性能,碳含量越高淬火之后硬度越高,但耐蚀性能随之下降,焊接性能变差。410 碳含量偏低,调质之后韧性好,多用于汽轮机叶片、泵轴;420 碳含量提升,硬度更高,用于阀门内件;F6NM 属于低碳马氏体,镍钼合金化,改善韧性与耐蚀,广泛用于水电水轮机主轴、过流部件;440C 高碳高铬,硬度可以达到 HRC58 以上,耐磨优异,但锻造难度极高,多用于耐磨件、刀具锻坯。原材料环节重点管控碳、铬、镍配比,有害元素硫磷严格限制,钢锭容易出现碳元素偏析,大截面锻件尽量选用经过精炼的坯料,降低夹杂物等级,减少锻造开裂源头风险。
加热工艺需要遵循预热升温原则,马氏体不锈钢导热性差,并且低温塑性差,如果直接把冷坯送入高温炉,坯料内外温差巨大,极易出现加热裂纹。标准操作执行两级升温,首先预热至 700 750℃充分保温均热,消除坯料内部温度梯度,之后再继续升温至开锻温度。开锻温度一般控制 1050 1150℃,温度过高会造成晶粒粗大,后续热处理也难以完全修复;温度太低变形抗力急剧上升,塑性变差,锻造容易开裂。锻造过程分配火次变形量,单火次变形量不能过大,避免应力集中产生表面裂纹、角部裂纹;总锻造比保证 2.5 以上,打碎铸态树枝晶组织,改善组织致密性。终锻温度需要控制在马氏体相变温度 Ms 点之上,多数马氏体钢 Ms 点大致 200 300℃,终锻温度通常不低于 800℃,如果终锻温度过低,锻造变形叠加相变应力,锻件会直接产生裂纹报废。
锻后冷却工序是马氏体锻件区别其他不锈钢锻件的关键。奥氏体锻件锻后要快冷避开敏化区;马氏体锻件锻造结束之后严禁空冷快冷,高温锻件直接空冷会发生马氏体相变,相变产生巨大组织应力,大型锻件直接出现表面开裂甚至炸裂。锻造完成之后,锻件要立刻送入保温炉或者埋砂缓冷,缓慢降温,降低相变应力,待工件温度降到相变点以下,内应力得到释放之后,再取出室温冷却,很多中小厂家经常忽略锻后缓冷,导致批量裂纹缺陷。
热处理是马氏体不锈钢锻件获得目标性能的核心,完整流程一般包含退火预处理、淬火、回火。锻件毛坯首先进行完全退火,高温保温之后缓慢冷却,降低毛坯硬度,消除锻造残余应力,改善内部组织,为后续机加工、淬火做好准备。淬火加热温度根据牌号区分,410、420 淬火温度 950 1050℃,保温之后油冷,不建议水冷,水冷冷却速度过大,开裂风险显著提高。淬火之后锻件硬度很高,同时内部残余应力巨大,淬火完成之后不允许长时间放置,需要及时开展回火处理,释放淬火应力,调整强度、韧性匹配关系。回火温度根据产品工况设计,高温回火获得良好韧性中等硬度,用于轴类、叶片;低温回火获取高硬度高耐磨,用于耐磨内件。必须注意马氏体不锈钢回火存在回火脆性区间,270 400℃区间尽量避开,防止冲击韧性恶化。F6NM 低碳马氏体锻件,多用于水电装备,淬火后高温回火,兼顾强度、冲击韧性与抗冲刷腐蚀能力。
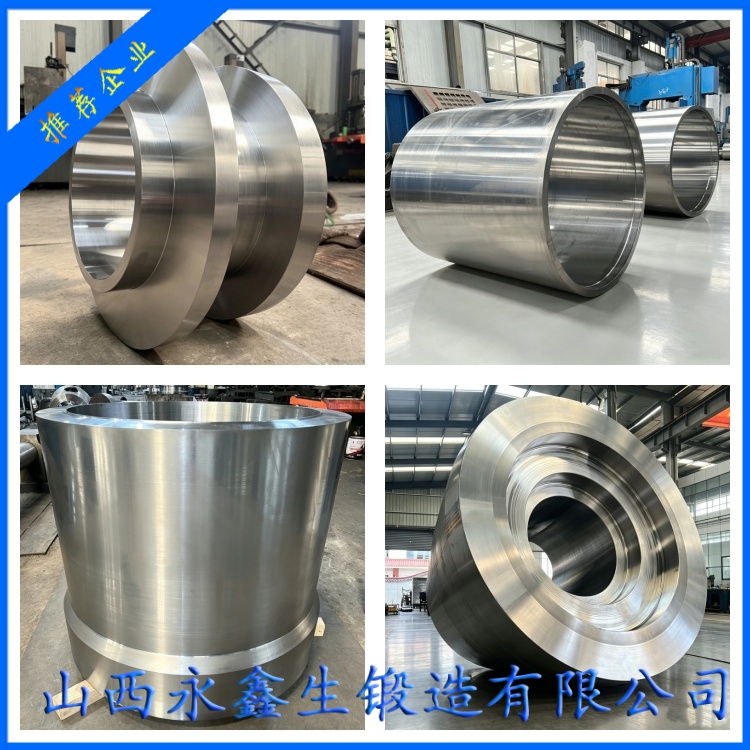
质量检验方面,毛坯阶段外观检查表面裂纹、折叠;超声波探伤检测内部缩孔、疏松、夹渣;渗透探伤检查表面微裂纹;热处理之后取样检测硬度、拉伸、冲击,部分工况下需要开展耐腐蚀试验。马氏体锻件裂纹具备延迟开裂特征,锻造、淬火产生的应力裂纹,不会立刻显现,会放置一段时间之后才暴露,重要锻件完成热处理之后,需要放置观察,再开展复探,避免成品加工之后才发现裂纹,造成重大经济损失。
工程选用需要认清材料短板:马氏体不锈钢耐蚀性能弱于奥氏体和双相不锈钢,只适用于弱腐蚀介质,强氯化物环境下容易锈蚀;焊接性能差,焊接接头淬硬倾向大,容易出现焊接冷裂纹;大截面工件淬火存在淬透性边界,厚大锻件芯部很难完全淬透,性能沿截面会存在梯度,设计时需要充分考虑淬透性影响。
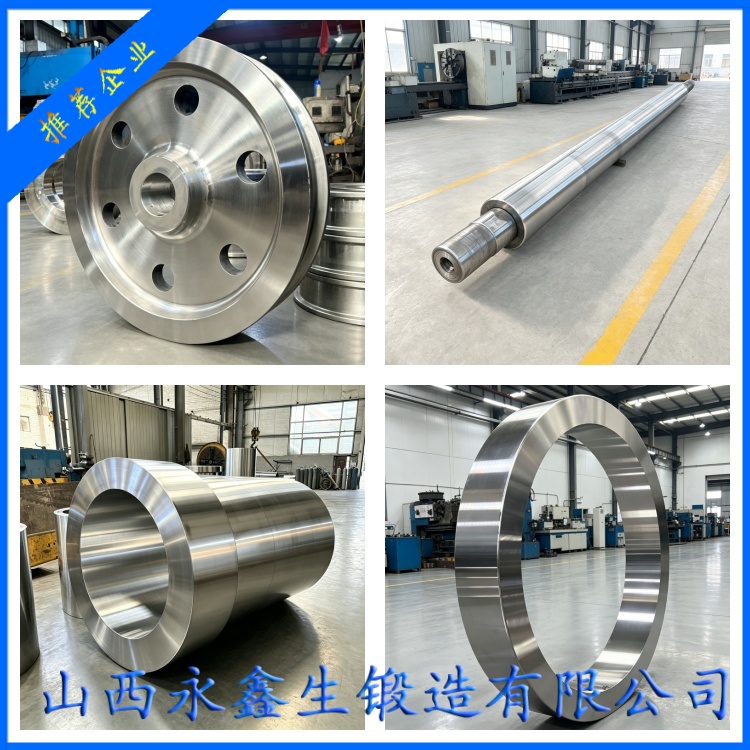
实际应用场景,火电汽轮机叶片选用 410 锻件,经过调质处理,承受高温蒸汽冲蚀;水电水轮机主轴、转轮部件选用 F6NM 低碳马氏体锻件,抵抗水流冲刷腐蚀;阀门闸板、阀芯使用 420 马氏体锻件,追求硬度耐磨;440C 锻件用于高耐磨工况。生产实践当中,马氏体不锈钢锻件故障大多集中加热未预热、锻后未缓冷、淬火后不及时回火,带来各类裂纹缺陷。充分掌握相变带来应力变化规律,优化加热 锻造 缓冷 淬火回火整套工艺链,才可以稳定生产马氏体不锈钢锻件,满足机械装备零部件的服役需求。
杨先生

微信二维码
微信号:13283506666
