
全国咨询热线
全国咨询热线

一、不同材质筒体坯料导热特性与加热难点
筒体锻件坯料截面厚度普遍超过 100mm,厚壁结构导致金属导热不均,不同钢材导热系数差异极大,直接决定升温曲线设计逻辑:
碳素钢(20#、45#、Q345R):导热性能最优,1000℃导热系数约 35W/(m・K),内外升温同步性好,升温速率可适度放宽,加热管控难度最低。短板为高温区间易氧化脱碳,表层碳元素流失会降低筒体表面硬度与耐磨性。
低合金耐热钢(15CrMoR、12Cr2Mo1):导热系数约为碳钢 70%,厚大坯料低温段内外温差大,快速升温易产生热应力裂纹,需分段慢速升温;高温抗氧化能力优于碳钢,但钼、铬元素易氧化烧损,需控制炉内氧化气氛。
奥氏体不锈钢(304、316L):导热系数仅为碳钢 1/3,低温区间(<700℃)导热极差,300mm 以上壁厚坯料若直接快速升温,表层膨胀远快于心部,巨大温差应力直接造成坯料内壁撕裂,是加热工艺管控难度最高材质。同时高温下极易氧化,铬元素氧化形成难清理氧化皮,增加后续机加工成本。
2205 双相不锈钢:导热性能介于碳钢与奥氏体不锈钢之间,加热温度窗口狭窄,低于 1000℃保温会析出有害 σ 相,高于 1180℃铁素体比例超标,两相平衡破坏,耐蚀性能大幅衰减,温度波动不得超过 ±10℃。
所有材质坯料统一禁止一次性极速升温,必须采用三段式阶梯加热工艺,区分低温预热段、中温均热段、高温锻造保温段,分段控制升温速率与保温时长。

二、三段式阶梯加热标准工艺参数
低温预热段(室温 —650℃) 核心目的:缓慢释放坯料内部残余应力,缩小内外温差,杜绝热裂纹。升温速率严格限制:碳钢≤50℃/h,合金钢、不锈钢≤30℃/h;坯料到达 650℃后恒温保温,保温时长按截面厚度 1min/mm 计算,300mm 壁厚坯料保温 5 小时,确保表层、心部温度完全一致。 该阶段严禁开启炉门频繁取放坯料,炉温骤变会导致坯料表层激冷开裂,转运工装配套保温罩,坯料出炉前测温温差≤15℃方可进入下一阶段。
中温均热段(650℃— 锻造始锻温度以下 100℃) 升温速率适度提升,碳钢 80℃/h,合金钢 50℃/h,不锈钢 40℃/h;区间内无长时间恒温,匀速升温缩小温度梯度,同时让合金元素均匀扩散,避免局部成分偏析。
高温锻造保温段(锻造始锻恒温区间) 升温至材质专属锻造温度后长时间保温,保障坯料全截面透烧,塑性达到最佳状态,降低锻造变形抗力,减少锻打载荷与工装损耗。 主流材质锻造保温温度与保温时长:
碳钢 Q345R、45#:1100℃—1200℃,保温 1.5min/mm 壁厚;
12Cr2Mo1 加氢筒体:1100℃—1150℃,保温 1.8min/mm;
316L 奥氏体不锈钢:1050℃—1150℃,保温 1.2min/mm,禁止超 1180℃过热;
2205 双相钢:1040℃—1100℃,保温 1min/mm,温度波动控制 ±8℃。
透烧判定标准:坯料心部与表层温差≤10℃,同炉多支坯料温度差不超过 15℃,测温采用红外多点测温仪,炉内分上、中、下三点实时监控炉温。
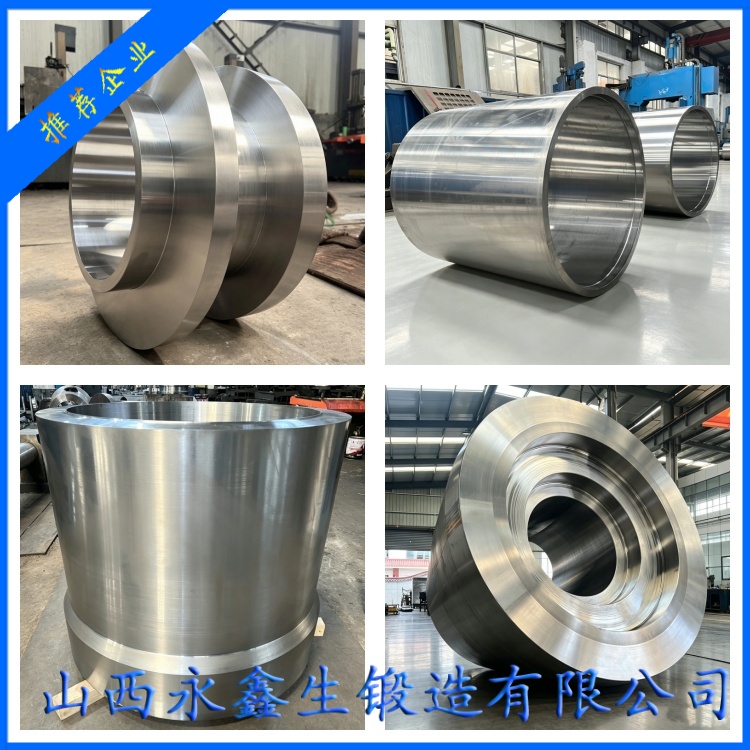
三、筒体锻件坯料转运温降管控规范
坯料完成高温保温后转运至油压机锻造工位,露天转运、长距离输送会造成坯料快速降温,低于工艺下限温度锻造,极易出现折叠、内壁裂纹、壁厚不均缺陷,行业制定强制转运管控标准:
转运距离≤10 米,转运时间控制 90 秒以内;超过 10 米全程配套保温台车、耐火纤维保温罩包裹坯料;
红外实时监测坯料表面温度,碳钢坯料温降超 50℃、不锈钢温降超 30℃,必须返回加热炉重新保温,禁止低温强行锻打;
多火次锻造中间回炉补热,每火次锻造完成后立即入炉,补热保温时长不低于基础保温时长 1/3,恢复坯料塑性。
大型超长筒体锻件、大直径厚壁筒体,采用炉内工装旋转支撑,避免坯料自重受压变形,卧式放置坯料增加底部耐火支撑垫块,防止筒体底部局部温降过快。
四、氧化、脱碳缺陷成因与全方位防控方案
加热过程两大常见表面缺陷:氧化皮过厚、表层脱碳,直接影响筒体表面质量、机加工成本与成品力学性能。
氧化缺陷防控 成因:炉内空气、水汽与高温钢坯发生氧化反应,生成 FeO、Cr₂O₃氧化皮,不锈钢氧化皮硬度高,机加工切削损耗刀具,厚氧化皮锻造时挤压嵌入筒体表面,形成点状凹坑缺陷。 防控措施:台车式加热炉密闭密封,减少冷空气渗入;炉内通入微量氮气保护,炉内氧含量控制≤100ppm;坯料表面喷涂高温防氧化涂料;不锈钢坯料优先采用真空感应加热,隔绝空气。锻造前高压水冲除表层氧化皮,减少氧化皮压入锻件基体。
脱碳缺陷防控 成因:碳钢、低合金钢高温下碳元素与炉内水汽、氧气反应流失,筒体表层碳含量下降,硬度、耐磨性、疲劳强度衰减,液压、轧机筒体脱碳层深度超过 0.5mm 即判定不合格。 防控措施:控制炉内气氛碳势≥0.4%,通入微量富碳燃气平衡碳元素;严格把控最高加热温度,避免长时间 1200℃以上高温保温;缩短高温段保温时长,精准匹配壁厚计算保温时间;脱碳敏感材质锻后预留额外机加工余量,彻底去除表层脱碳层。
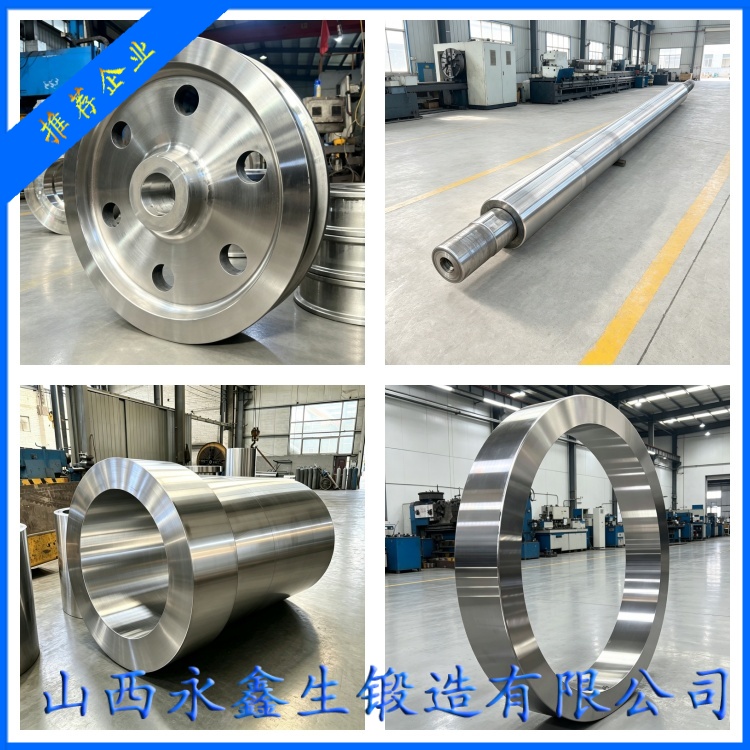
五、加热工序常见质量事故与整改方案
坯料内壁热撕裂:多为不锈钢坯料低温升温过快,内外温差应力超标;整改:降低低温段升温速率,延长 650℃恒温保温时间,增加转运保温工装。
晶粒粗大、过热:高温保温超时、炉温超标;整改:校准炉温温控系统,标准化保温计时,超温坯料整支降温后重新细化锻造。
局部氧化凹坑:炉体漏风、氧化皮未清理干净;整改:检修炉门密封,锻造前强制高压水除磷。
表层深度脱碳:炉内氧化气氛过重;整改:调整炉内保护气配比,优化碳势参数,加厚加工余量。
加热作为筒体锻件承上启下关键工序,温度、保温、气氛三大参数任何一项失控,都会造成不可逆质量缺陷,标准化阶梯加热体系是稳定筒体锻件内部组织与外形精度的基础保障。
杨先生

微信二维码
微信号:13283506666
