
全国咨询热线
全国咨询热线

筒体锻件是重型装备制造体系当中至关重要的空心承压构件,广泛应用于石油化工压力容器、加氢设备、高压液压油缸、冶金装备、新能源装备等众多关键行业。相较于钢板卷焊筒体与铸钢筒体,整体锻造筒体锻件依靠钢锭高温塑性变形一体成型,不存在焊接焊缝,钢锭内部铸态组织经过锻造压力充分打碎压实,形成连续贯通的金属流线,在抗拉强度、屈服强度、冲击韧性、抗疲劳、抗应力腐蚀等方面具备显著优势,能够长期承受高压介质、交变冲击载荷、高低温交替变化等严苛工况,是高安全等级装备优先选用的核心零部件。随着国内重大装备持续向着大型化、厚壁化、高参数方向升级,市场对筒体锻件的材料纯净度、组织均匀性、尺寸精度、残余应力控制提出越来越严苛的技术标准,倒逼锻造企业不断完善从原材料入厂到成品交付的整套生产工艺链条。
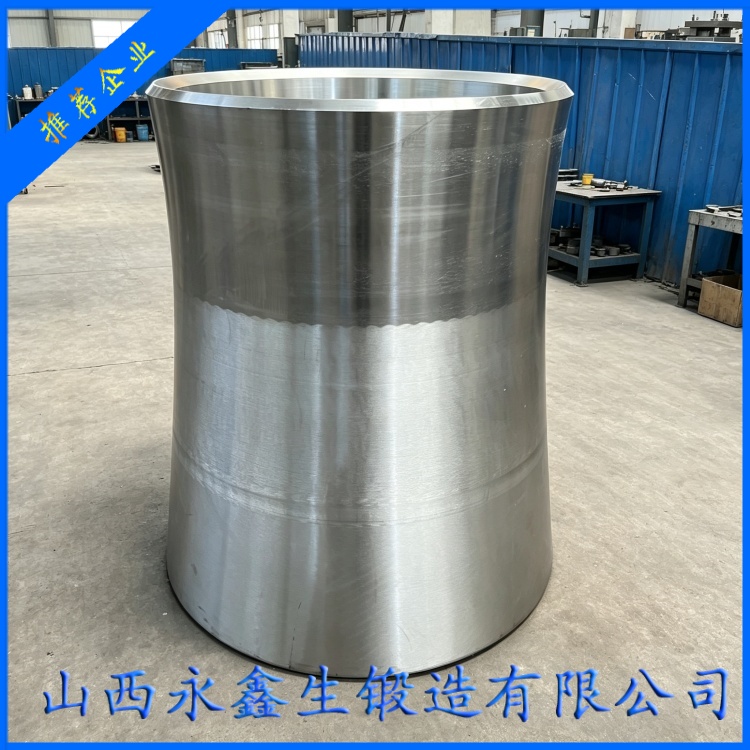
一套完整的筒体锻件生产流程,涵盖原材料复检、下料切割、分段加热、镦粗、冲孔、芯棒拔长、热校正、热处理、粗精加工、多级无损检测、成品出厂多个关键工序,任何一道工序出现工艺波动,都会直接影响筒体锻件最终服役可靠性。原材料是决定筒体锻件品质的根基,高等级承压筒体锻件优先选用电炉冶炼,搭配炉外精炼以及真空脱气工艺生产的镇静钢钢锭,最大限度降低钢液内部硫磷有害元素、氢氧气体以及非金属夹杂物含量。钢锭在浇铸凝固过程中,冒口与水口部位会聚集缩孔、疏松、成分偏析等原生铸造缺陷,因此下料环节必须保证充足切除量,严禁铸造缺陷残留在锻件本体。原材料入厂阶段需要完成外观检查、光谱成分复检、钢锭超声波探伤,从源头拦截先天缺陷,不合格坯料禁止投入生产。
加热工序是筒体锻件生产过程中极易被忽视,却直接决定锻造成败的关键环节。多数筒体锻件壁厚尺寸大,部分超厚壁筒体有效壁厚可达数百毫米,钢材导热速度有限,如果升温速率过快,坯料表层快速升温膨胀,芯部升温滞后,巨大的内外温差会产生很高热应力,极易催生内部微裂纹。实际生产中需要执行梯度升温工艺,低温区间缓慢预热,中温阶段充分匀热,高温区间保温保证坯料整体热透。同时严格管控始锻温度与终锻温度,加热温度过高会造成钢材过热、过烧,晶粒粗大,力学性能发生不可逆损伤;锻造结束温度过低,材料塑性下降,变形阻力急剧增大,锻造过程容易出现内孔撕裂、表面裂纹等缺陷山西永鑫生...。
锻造成型阶段,核心工序包含镦粗、冲孔、芯棒拔长、热整形校正。镦粗的核心作用是打碎钢锭粗大的铸态树枝晶,压实内部疏松孔洞,同时调整坯料高径比,为后续冲孔、芯棒拔长创造有利条件。锻造比是筒体锻件最重要的工艺指标,普通工况筒体锻件总锻造比不得低于 3,压力容器、加氢设备等高安全等级筒体锻件总锻造比需要达到 4 及以上,保证筒体壁厚方向芯部得到充分锻透,避免出现表层锻透、芯部残留铸态缺陷的问题。冲孔工序优化冲头圆角结构,规避尖角带来的金属紊流,减少折叠、搭接缺陷产生。冲孔完成之后空心坯料套入芯棒开展拔长,逐步调整筒体的内径、外径、总长、壁厚,同步控制筒体圆度、直线度,完成毛坯成型。芯棒拔长过程合理分配每道次压下量,保障金属流动均匀,防止筒体出现壁厚不均、弯曲、喇叭口等毛坯缺陷。毛坯锻造完工之后开展高温热校正,修正锻造过程产生的弯曲变形,为后续热处理工序打好基础。
锻造完工的筒体毛坯内部留存大量残余应力,包含热应力和组织应力,主要来源于锻造变形不均匀以及锻后冷却的温度差。热处理是调控筒体锻件金相组织、力学性能,释放残余应力的核心工序,需要结合材质牌号以及实际服役工况定制专属热处理工艺方案。碳钢、低合金压力容器筒体大多采用正火加回火工艺;加氢设备所用铬钼钢筒体锻件采用调质淬火加高温回火,兼顾高温强度与抗氢腐蚀性能;奥氏体不锈钢筒体锻件执行固溶退火处理,抑制碳化物沿晶界析出,保障耐腐蚀性能;厚壁筒体锻件热处理完成后,还需要配套专门的去应力退火,降低整体残余应力水平,避免后续机加工完成后筒体发生弯曲变形,同时规避服役阶段应力腐蚀开裂风险。热处理生产过程需要严格管控炉温均匀性,大尺寸筒体锻件轴向、径向温差过大,会造成筒体全长硬度波动超标,直接影响整机装配使用效果。
热处理结束之后进入机械加工环节,首先开展粗加工,去除筒体表面氧化皮、脱碳层,切除大部分加工余量。针对厚壁承压筒体,粗加工之后一般会安排一次中间去应力处理,释放粗加工切削带来的附加应力,之后再开展精加工。精加工依托大型数控设备,严格把控筒体的内外径、总长、壁厚,同时保障筒体直线度、同轴度、端面平行度等形位公差,满足下游装备装配的配合要求。加工余量设计需要科学权衡,余量过小无法彻底去除表层缺陷;余量过大,会造成原材料浪费,增加刀具损耗与加工工时,抬高客户采购成本。

全流程检测是筒体锻件质量闭环的兜底环节,检测分为原材料复检、工序间检验、成品出厂检验。化学成分复检确认材质牌号符合技术协议;力学性能试验检测抗拉强度、屈服强度、延伸率、冲击功,低温工况产品增加低温冲击试验;金相检验核查晶粒度、非金属夹杂物等级;无损检测包含超声波探伤排查筒体内部缩孔、夹杂、裂纹;磁粉或者渗透探伤筛查筒体内外表面微小裂纹、折叠缺陷,高等级承压筒体锻件要求实现 100% 全覆盖无损检测,不合格锻件直接拦截,不允许流转出厂。同时建立完整产品追溯体系,钢锭炉号、每道工序记录、全部检测报告一一对应,实现每件筒体锻件全生命周期可追溯。
山西永鑫生重工股份有限公司扎根锻造产业聚集地,深耕大型筒体锻件制造多年,依托大吨位锻压设备、大型热处理炉以及完整理化检测实验室,严格落实从原材料进厂直至成品交付的全流程工艺管控,可生产碳钢、合金钢、不锈钢、双相钢等多种材质筒体锻件,为石油化工、液压、冶金等众多行业项目提供高可靠性筒体锻件产品。

国内筒体锻件制造行业经过多年技术积累,已经具备较强的国产化配套能力,常规规格筒体锻件已经实现充分自主生产。但大规格超厚壁筒体、特种合金筒体锻件依旧存在较高技术门槛,对冶炼纯净度、锻造变形控制、热处理温场管控、检测能力都提出严苛考验。装备制造业是国家工业根基,筒体锻件作为核心承压零部件,只有严控每一道生产工序,持续打磨工艺水平,才能更好适配高端装备升级需求,助力国内制造业高质量发展
杨先生

微信二维码
微信号:13283506666
