
全国咨询热线
全国咨询热线

在化工、海水环境、制药、海洋工程等领域,设备经常接触腐蚀性介质,普通碳钢筒体无法满足长期服役需求,不锈钢筒体锻件凭借优异耐腐蚀性、良好的力学性能,成为耐腐蚀工况下的优选部件。不锈钢筒体锻件属于特种锻件,材质体系包含奥氏体不锈钢、双相不锈钢等多个类别,相比普通碳钢筒体锻件,不锈钢锻造温度区间窄、变形抗力大,锻造、热处理工艺控制难度更高,对生产厂家工艺水平提出严苛要求。山西永鑫生重工股份有限公司深耕不锈钢筒体锻件定制生产三十余年,可生产 304、316L、2205 双相不锈钢等各类不锈钢筒体锻件,服务化工、海工、制药等多个行业,下面针对不锈钢筒体锻件的材质特点、锻造要点、热处理、质量控制进行详细分析。
不锈钢筒体锻件主要分为奥氏体不锈钢筒体、双相不锈钢筒体两大主流品类。304、316L 属于奥氏体不锈钢,具备优秀耐酸碱腐蚀能力,316L 钼元素含量更高,耐氯离子腐蚀能力优于 304,广泛用于化工储罐、海水处理设备、制药压力容器。双相不锈钢(如 2205)同时拥有奥氏体和铁素体两相组织,兼具高强度与优秀耐蚀性能,抗点蚀、抗应力腐蚀能力突出,适合海水、高氯离子介质的高压设备,在海洋工程、化工高压反应设备应用广泛。
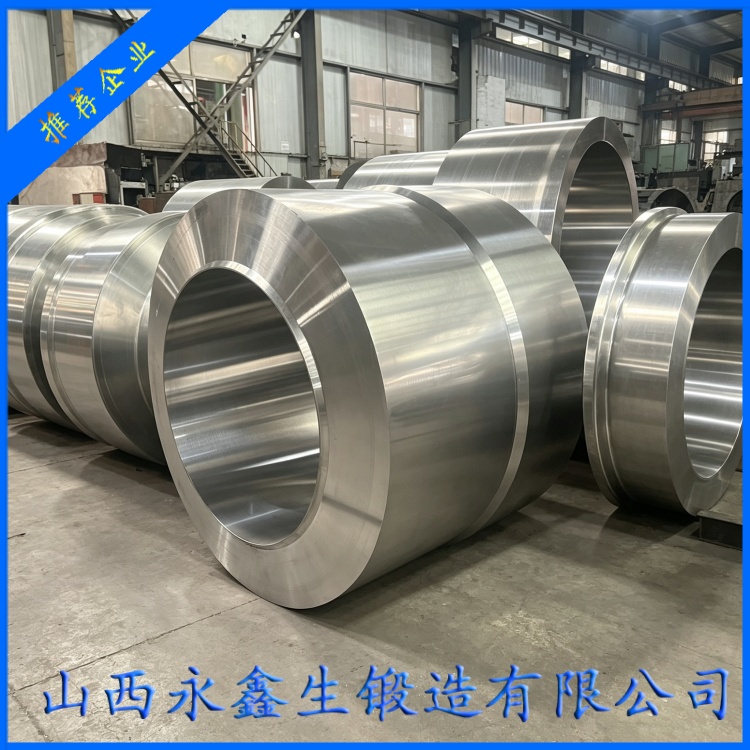
不锈钢材料本身特性决定了它的锻造难度。不锈钢高温变形抗力大,相比普通碳钢,需要更大锻造压力才能实现充分塑性变形;同时不锈钢锻造温度窗口狭窄,温度过高容易出现晶粒粗大,温度过低材料塑性变差,锻造过程容易产生裂纹。如果锻造工艺控制不当,很容易出现锻造裂纹、晶粒粗大、内部夹杂等缺陷,直接破坏不锈钢耐蚀性能。
不锈钢筒体锻件原材料同样需要严格管控。不锈钢钢锭冶炼要求高,对夹杂物、硫磷杂质控制严格,杂质超标会降低耐腐蚀性,产生点蚀隐患。永鑫生重工对不锈钢钢锭进厂进行严格复检,核查化学成分,开展超声波探伤,剔除内部存在缺陷的坯料,保障原材料品质。
不锈钢筒体锻造工艺,需要精准把控加热温度。奥氏体不锈钢锻造温度区间一般在 1100 1200℃,双相不锈钢锻造温度范围更窄。加热过程需要缓慢升温,避免局部过热。钢锭加热完成之后,开展镦粗、冲孔、芯棒拔长、整形工序。不锈钢变形抗力大,需要充足的锻造压力,保证坯料充分塑性变形,充分破碎铸态组织,实现金属流线连续完整。锻造过程严格控制终锻温度,不能低于工艺下限,防止锻件出现裂纹;同时避免终锻温度过高造成晶粒粗大,晶粒粗大会降低不锈钢的韧性与耐蚀性能山西永鑫生...。
不锈钢筒体锻件锻造完成之后,热处理是决定最终性能的核心工序。奥氏体不锈钢筒体锻件需要进行固溶处理,把工件加热到高温,让碳化物充分溶解到基体之中,随后快速冷却,获得均匀单相奥氏体组织。如果固溶温度不足、保温时间不够,或者冷却速度缓慢,会析出碳化铬,造成晶间腐蚀,设备在腐蚀介质环境中会快速发生腐蚀失效。双相不锈钢筒体锻件热处理更加复杂,需要精准控制固溶温度与冷却速度,保证铁素体、奥氏体两相比例维持在合理区间。两相比例失衡,会直接造成强度、耐蚀性能双双下降。
永鑫生重工针对不锈钢筒体锻件,配置专用热处理工艺曲线,严格把控炉温、保温时间、冷却速度。不锈钢筒体锻件厚壁工件,要充分考虑壁厚带来的温度滞后,保证筒体心部完成组织转变,避免出现表层合格、心部组织异常的情况。热处理完成之后,筒体锻件取样做金相检测,检查金相组织、晶粒度,确认两相组织比例是否符合标准,确保耐蚀性能达标。
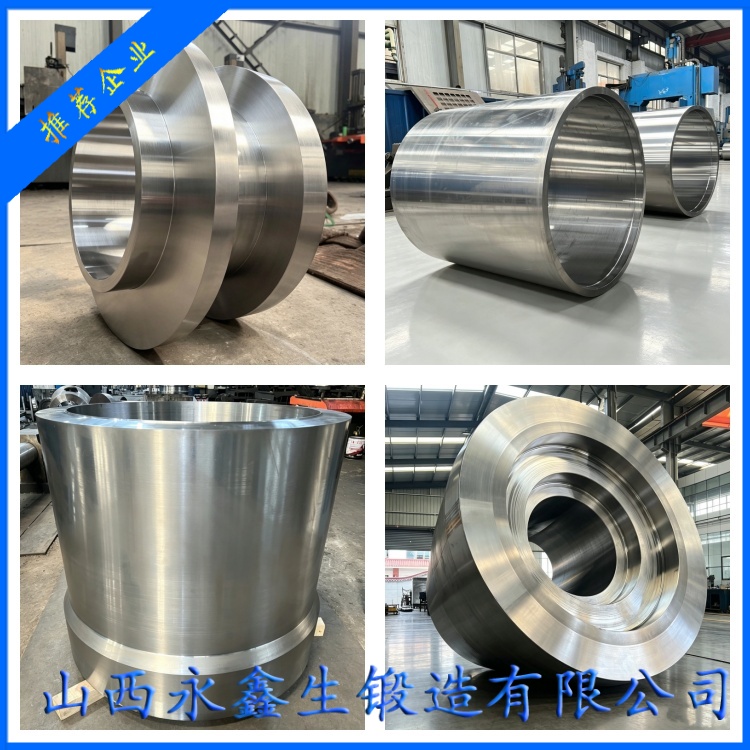
不锈钢筒体锻件完成热处理后,进入机加工与无损检测环节。不锈钢材料加工性能和碳钢存在差异,加工过程要控制切削参数,避免产生加工硬化。无损检测执行对应标准,超声波探伤排查内部夹杂、裂纹,磁粉、渗透探伤检测表面微裂纹。不锈钢筒体锻件在腐蚀工况下,表面微小裂纹就会成为腐蚀起点,因此表面质量管控尤为重要,精加工之后对筒体内外壁表面进行严格检查,不允许存在划痕、折叠、裂纹等缺陷。
不锈钢筒体锻件在实际使用中,经常会遇到选型误区。很多客户只看重材质牌号,忽略锻造工艺。同样牌号不锈钢,铸造、卷焊筒体与整体锻造筒体性能差距巨大。铸造不锈钢筒体内部存在疏松夹杂,耐蚀性能与力学性能远不如锻造筒体;卷焊不锈钢筒体焊缝位置,容易出现晶间腐蚀风险。整体锻造不锈钢筒体锻件组织致密,金属流线连续,不仅强度韧性更高,耐点蚀、耐应力腐蚀能力也更优越,适合长期腐蚀工况服役。
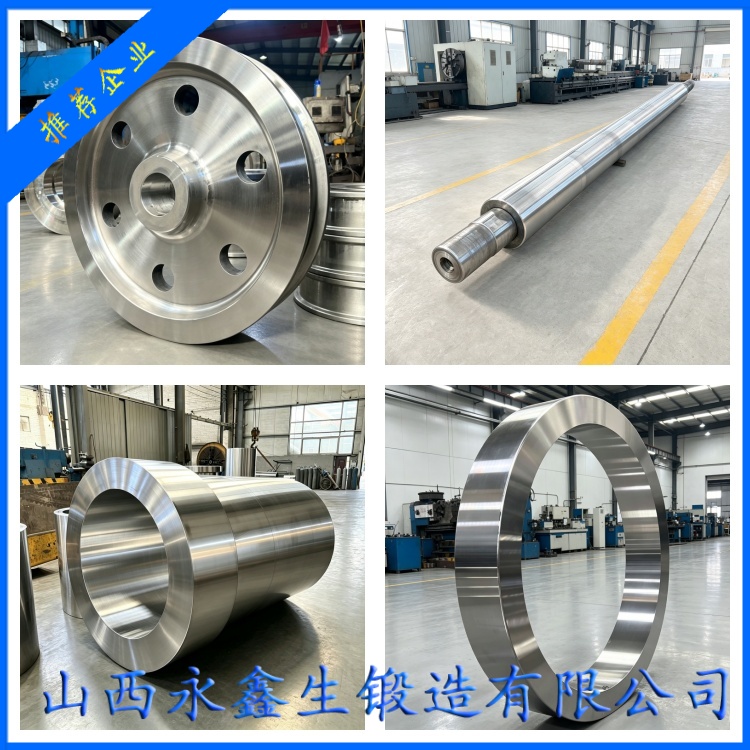
当前国内化工、海洋工程快速发展,对不锈钢筒体锻件的需求持续上涨,对产品规格、耐蚀性能、力学指标要求不断提升。过去部分高端不锈钢筒体锻件依赖进口,国内锻造企业持续突破不锈钢锻造热处理工艺,国产不锈钢筒体锻件已经可以满足国内众多项目的配套。山西永鑫生重工立足三十余年锻造经验,持续优化不锈钢筒体锻件全套工艺,可根据客户工况定制各类不锈钢筒体锻件,严格把控原材料、锻造、热处理、检测各个环节,为腐蚀工况装备提供可靠筒体锻件产品。不锈钢筒体锻件的性能,是材质与锻造工艺共同作用的结果,只有全流程严格管控,才能保障设备在复杂腐蚀环境中长期安全运行。
杨先生

微信二维码
微信号:13283506666
