全国咨询热线
全国咨询热线
在深海油气开采、酸性油气田、高氯离子化工高压设备等极端工况,设备零部件同时承受高压、交变载荷与强腐蚀介质,普通奥氏体不锈钢强度偏低,抗应力腐蚀开裂能力不足,难以长期稳定服役。双相不锈钢锻件同时拥有奥氏体与铁素体双相组织,兼顾奥氏体不锈钢优异韧性与铁素体不锈钢高强度,抗点蚀、抗缝隙腐蚀、抗应力腐蚀开裂性能突出,成为强腐蚀高压装备核心部件的优选材料。山西永鑫生重工股份有限公司三十年深耕自由锻不锈钢锻件生产,依托 3 万吨模锻压机、5000 吨液压机,以镦粗、拔长、冲孔、整形自由锻工艺生产 2205、2507 等牌号双相不锈钢锻件,产品服务于油气、海工、高压化工行业,配套三一、振华、华锐、太重等国内大型装备制造企业。

双相不锈钢的核心优势在于两相平衡的显微组织。奥氏体保证材料良好塑性、低温韧性,铁素体提升钢材强度与抗应力腐蚀开裂能力。2205 是应用最广泛的通用双相不锈钢,强度远高于 304、316L 奥氏体不锈钢,耐氯离子腐蚀能力优异,多用于海水、弱酸高压设备;2507 超级双相不锈钢铬、钼、氮含量更高,耐点蚀性能更强,适用于深海、高含硫油气等极端腐蚀工况。铸造双相不锈钢件凝固过程容易出现两相比例失衡、成分偏析、内部疏松缺陷,腐蚀与力学性能不稳定;焊接双相构件焊接热影响区容易破坏两相平衡,大幅降低抗应力腐蚀能力。自由锻双相不锈钢锻件,通过液压机多次镦粗、拔长、冲孔成形,锻造作用打碎粗大铸态晶粒,压实内部孔隙,组织致密,金属流线连续,锻造后配套专属固溶热处理,精准控制奥氏体与铁素体比例,力学性能与耐蚀性能远优于铸件与焊接件。
双相不锈钢锻造工艺难度显著高于普通奥氏体不锈钢,变形抗力大,塑性窗口窄,加热、锻造参数控制要求严苛。永鑫生重工双相不锈钢坯料进厂,首先开展光谱成分分析,核查铬、镍、钼、氮等合金元素含量,严格控制有害杂质,原材料同步完成超声波探伤,排查内部缺陷。下料阶段精确计算坯料重量,预留锻造余量,保证足够锻造比,充分压实内部组织。双相不锈钢坯料加热采用分段升温工艺,缓慢升温,避免坯料内外温差过大产生热裂纹,严格控制锻造温度区间,防止高温下单相组织析出,破坏两相比例。锻造过程持续监测工件温度,温度超出工艺区间立即回炉复温,严禁低温锻造。
双相不锈钢锻件采用自由锻成形工艺,工序包含镦粗、拔长、冲孔、扩孔、端面整形。坯料加热至锻造温度后,操作机夹持送入液压机,多次镦粗压实坯料,消除内部孔隙,改善组织均匀性;随后拔长或者冲孔扩孔,成形轴类、法兰、筒体、饼类锻件,修整端面与外圆,保证毛坯尺寸精度。双相不锈钢变形抗力大,锻造过程单次变形量需要分步控制,防止表面开裂。自由锻工艺不需要定制模具,适合大直径、厚壁、非标双相不锈钢锻件单件小批量定制,满足深海装备、高压化工项目个性化设计需求。

锻造完成后的双相不锈钢毛坯热处理是重中之重,双相不锈钢不能采用碳钢调质工艺,唯一核心工艺为固溶处理。2205 固溶温度控制在 1020-1080℃,2507 超级双相不锈钢固溶温度 1080-1120℃,保温后快速水冷,精准控制冷却速率,保证冷却后奥氏体、铁素体两相比例接近 1:1。如果固溶温度过高,铁素体占比过高,锻件韧性下降;温度过低,碳化物无法充分溶解,耐蚀性能下降。热处理在大型台车炉内完成,全程采集温度曲线,保证整炉工件温度均匀。热处理后毛坯进入数控机加工车间,重型立车完成内外圆、端面、螺栓孔精加工,严格控制形位公差。双相不锈钢加工硬化倾向明显,机加工选用专用刀具,合理控制切削参数,避免加工表面产生残余应力,诱发应力腐蚀开裂。
成品检测环节严格执行高压承压锻件检验标准。尺寸检测核对内外径、高度、壁厚、孔位;超声波探伤检测内部夹杂、裂纹、分层;表面采用渗透探伤,筛查锻件表面微小开口缺陷;取样开展力学性能试验、金相检验,核查两相组织比例,部分产品增加腐蚀试验。全部检测报告、材质证明随产品交付,锻件编号唯一,实现全流程追溯。
双相不锈钢锻件大量应用于深海采油平台承压法兰、酸性油气井口锻件、高压化工反应器筒体、海水高压泵阀基体等场景。在深海、含硫、高氯离子工况,双相不锈钢自由锻锻件能够长期抵抗腐蚀介质与高压交变载荷,维持结构完整性,避免设备泄漏、断裂风险。永鑫生重工生产的双相不锈钢锻件,供应三一、振华、华锐、太重等企业,在多个海工、油气项目稳定运行。
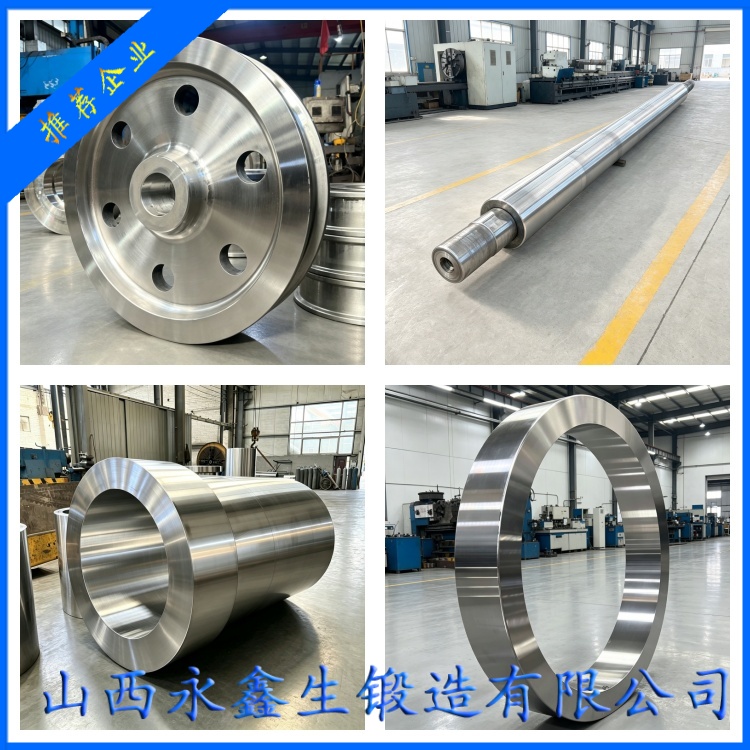
山西永鑫生重工拥有三十年锻造经验,具备双相不锈钢锻件从原材料检验、锻造、热处理、机加工到无损检测全链条生产能力,可按客户图纸定制各类规格双相不锈钢锻件,支持国标、ASME、欧标等多标准生产。公司持续优化双相不锈钢自由锻工艺,攻克大规格厚壁双相钢锻件锻造难题,精准控制两相组织比例与残余应力,为极端腐蚀高压工况装备提供高可靠不锈钢锻件,助力深海油气、高压化工装备高质量发展。
杨先生
微信二维码
微信号:13283506666