全国咨询热线
全国咨询热线
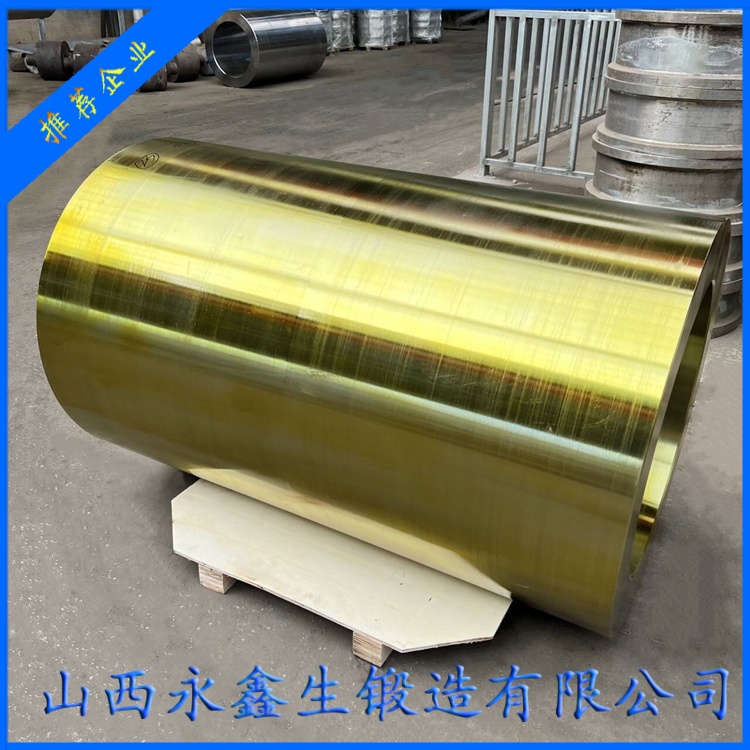
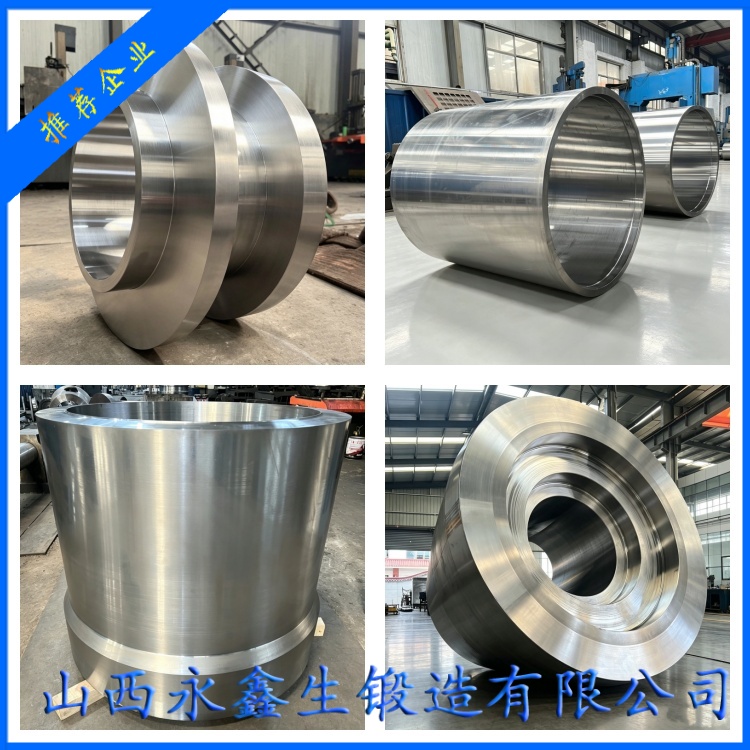
筒体锻件服役于高压、高温、交变载荷核心装备,筒壁内部、内外表层微小制造缺陷在设备长期运行过程中会持续扩展,最终引发筒体渗漏、筒壁断裂、整机停机、安全生产事故。筒体锻件缺陷分为锻造原生缺陷、热处理衍生缺陷、加工表面缺陷三大类,行业中小厂家受工艺管控粗放、设备吨位不足、检测简化等因素影响,缺陷高发率居高不下。山西永鑫生重工股份有限公司结合二十余年筒体锻件生产、上万件探伤缺陷复盘数据,客观梳理筒体锻件八大高频缺陷类型、形成机理、设备运行危害,同时落地全流程源头预防、过程管控、成品筛查三层闭环管控方案,实事求是规避各类筒体缺陷出厂流向下游装备制造企业。
第一类高频缺陷:筒体内部疏松、集中缩孔,属于钢锭原生 + 锻造不充分复合缺陷。成因:钢厂钢锭水口、冒口切除量不足,铸态集中缩孔未完全去除;锻造阶段总锻造比过低、镦粗道次不足,万吨级高压施压次数不够,内部微小气孔、缩松无法焊合闭合;厚壁筒体锻件加热保温时长不足,坯料芯部未完全透烧,塑性变形不充分。设备服役危害:高压加氢、储能压力容器运行过程中,氢气、高压介质渗入疏松孔洞,产生氢致裂纹,短时间内筒体出现介质渗漏,严重时筒壁破裂爆炸。永鑫生预防管控方案:钢锭水口冒口切除量上浮国标 30%;承压筒体锻件内控锻造比≥4.5,分 3-5 道次渐进镦粗;厚壁筒体严格按照壁厚计算高温保温时长,确保芯部完全透烧;锻后毛坯 100% 超声波探伤,内部疏松超标筒体直接隔离报废,严禁流转后续工序。
第二类高频缺陷:筒体轴向纵向内部裂纹,锻造与低温双重诱发缺陷。成因:钢坯加热升温速率过快,筒壁表层与芯部温差过大产生高额热应力;终锻温度低于材质标准下限,低温锻打金属塑性差,筒壁受拉产生内部撕裂;芯棒扩孔、轴向拔长单次变形量过大,筒体局部受力过载开裂。服役危害:工程机械油缸、加氢筒体长期交变载荷运行,裂纹沿筒壁纵向持续扩张,短期内筒体贯穿断裂,设备彻底报废。管控方案:分材质设定最高升温速率,厚壁筒体增加低温预热 2 小时;实时监测锻打过程筒体温度,低于终锻下限立即回炉补温;扩孔、拔长分多火次小变形量渐进成型,禁止单次大压量锻打;热处理后二次全域超声扫查,重点筛查筒体轴向纵向裂纹。
第三类高频缺陷:筒体锻件表层锻造折叠、飞边撕裂微裂纹。成因:冲孔、扩孔工序飞边未清理干净,锻打过程金属翻折嵌入筒壁表层;冲头、芯棒工装预热不足,冷热接触瞬间表层撕裂;筒体转运吊装磕碰产生表层缺口,锻打后形成折叠缺陷。服役危害:筒体精加工去除余量不足,折叠裂纹残留表层,海水、酸碱腐蚀介质沿裂纹向内渗透,快速诱发应力腐蚀贯穿裂纹。管控方案:冲孔、扩孔后人工彻底清理内孔、外圆飞边;所有成型工装锻前充分预热;筒体高温转运采用柔性吊装夹具,杜绝刚性磕碰;精加工完成后 100% 磁粉 / 渗透探伤,全面筛查内外表层细微折叠裂纹。
第四类高频缺陷:筒体整段壁厚不均、上下锥度超标。成因:芯棒扩孔阶段筒体转动不均匀,单侧锻打频次过多;轴向拔长芯棒支撑偏移,筒体受力倾斜;锻造毛坯尺寸监测频次不足,未及时补锻修正。服役危害:筒体高压运行时壁厚偏薄区域应力集中,长期交变载荷下优先产生疲劳裂纹;油缸筒体壁厚不均导致内部油压分布失衡,内壁局部快速磨损、漏油。管控方案:扩孔工序匀速旋转筒体,每 10 分钟停机三段实测壁厚、外径,薄壁区域针对性补锻;芯棒工装加工高精度定位基准,拔长全程实时监测筒体同轴度;毛坯初检壁厚差超标的筒体回炉补温重新整形,达标后方可流转粗加工。
第五类高频缺陷:热处理晶粒粗大、韧性断崖式下降。成因:高温保温时长超标、加热温度超过材质上限;筒体锻造终锻温度过高,原始晶粒已经粗大,热处理无法细化;厚壁筒体芯部热处理保温不足,表层晶粒粗大、芯部组织未转变。服役危害:零下 40℃低温工况筒体直接脆性断裂;加氢高温工况筒体抗蠕变性能大幅衰减,设备设计使用寿命缩短 60% 以上。管控方案:分材质锁定标准加热、保温温度区间,系统自动限制最高炉温;严格管控终锻温度区间;超厚壁筒体炉内多点测温,延长芯部保温时长;每炉筒体抽取金相试样,晶粒等级超标整炉重新细化热处理。
第六类高频缺陷:筒体热处理残余应力超标,精加工后变形。成因:淬火冷却速度过快,筒壁表层、芯部冷却温差大,形成高额淬火应力;回火保温时长不足,应力未充分释放;筒体高温出炉露天快速风冷,二次产生热应力。服役危害:筒体精加工完成存放一段时间后自然弯曲、椭圆变形,装配密封失效,高压运行渗漏。管控方案:合金钢筒体统一油冷淬火,禁止快速水冷;回火按照筒体壁厚延长保温时间,回火完成随炉缓冷至 200℃以下出炉;筒体热处理后增加 550℃消除应力退火工序,进一步释放残余应力。
第七类高频缺陷:不锈钢筒体晶间腐蚀隐患,热处理工艺缺陷诱发。成因:304、2205 不锈钢筒体固溶保温温度不足、水冷冷却速度过慢,碳化物沿晶界析出;锻造加热长期停留在 450-850℃敏化温度区间。服役危害:海水、酸碱化工介质工况下,晶界优先腐蚀,筒体短时间出现点状穿孔渗漏。管控方案:不锈钢筒体固溶保温温度严格 1050℃,保温完成后快速水冷;加热程序快速跳过 450-850℃敏化区间;成品筒体渗透探伤全表面筛查晶间腐蚀微裂纹,海工、化工筒体增加晶间腐蚀专项试样检测。
第八类高频缺陷:筒体非金属大尺寸夹杂,原材料冶炼缺陷。成因:钢厂钢锭精炼不充分,脱氧、脱硫环节管控差,内部氧化铝、硫化物大尺寸夹杂;原材料入厂未做前置探伤,缺陷坯料投入锻造。服役危害:高压交变载荷下夹杂与基体金属界面形成应力集中点,快速萌生贯穿裂纹。管控方案:原材料钢锭入厂 100% 光谱 + 渗透前置探伤,夹杂超标钢锭整批退回;加氢、核电筒体选用真空电渣重熔高纯净度钢锭,严控氧化物夹杂等级;锻后筒体全域超声探伤,φ2mm 以上夹杂缺陷直接判定不合格报废。
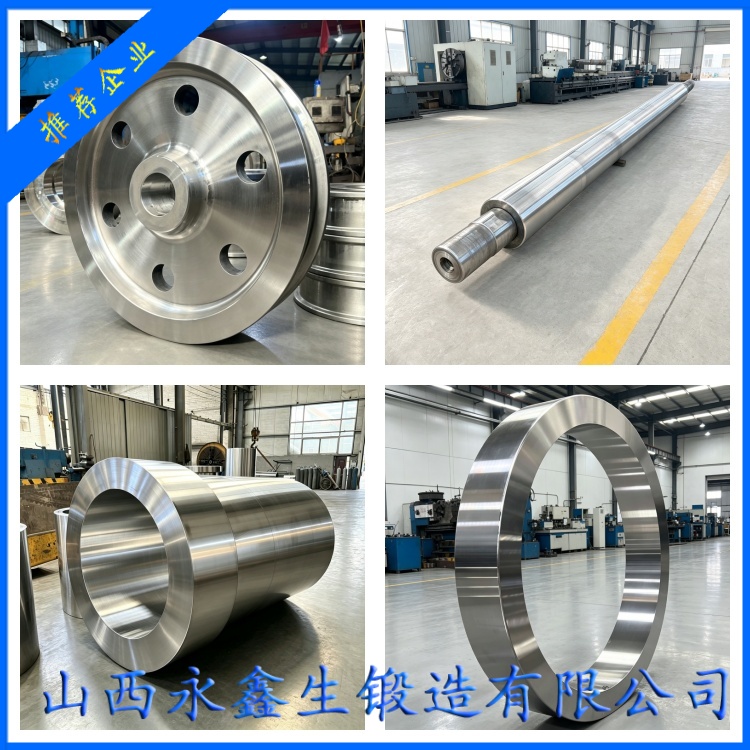
永鑫生重工建立 “源头原材料筛查 — 锻造过程实时监测 — 热处理参数锁定 — 三级无损探伤分层筛查” 四层闭环缺陷预防管控体系,每一件筒体锻件从钢锭到成品设置七道缺陷停检点,任一工序检出超标缺陷立即隔离处置,杜绝缺陷筒体流入下一生产环节。同步建立筒体缺陷数据库,按月复盘探伤缺陷类型、产生工序,持续优化加热、锻造、热处理工艺参数,逐年降低筒体锻件缺陷报废率,目前筒体锻件探伤一次合格率稳定 99.6% 以上,远高于行业中小型厂家平均水平。针对加氢、核电等高安全等级筒体锻件,企业额外增加中间工序探伤复检,提前拦截隐蔽内部缺陷,降低客户精加工损耗、项目工期延误损失,从制造全流程根源保障无缝筒体锻件无超标缺陷出厂。
杨先生
微信二维码
微信号:13283506666