全国咨询热线
全国咨询热线
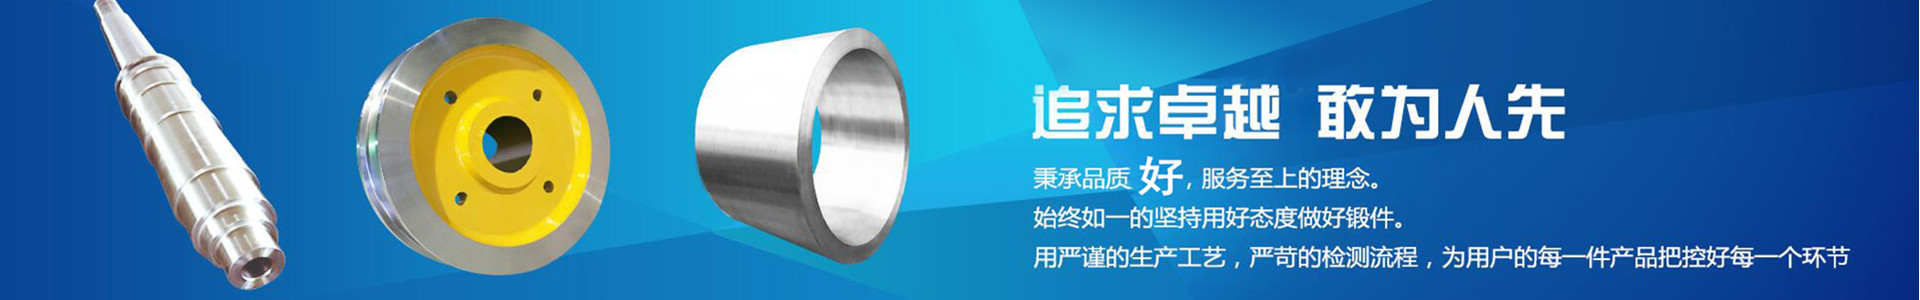
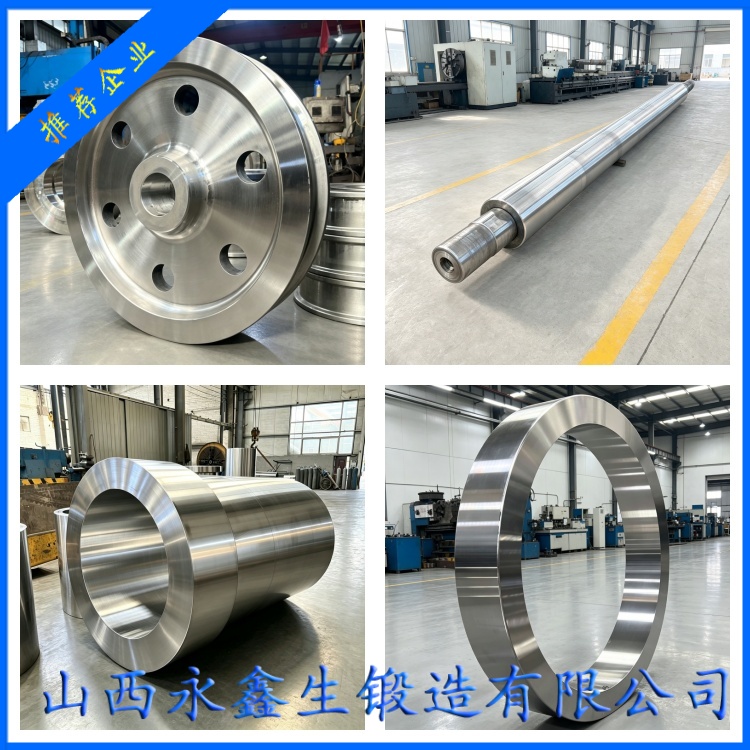
筒体锻件是工业重型装备不可或缺的核心承压承载部件,广泛应用于石油化工、压力容器、火电核电、海洋船舶、重型工程机械、冶金矿山等关键领域,被业内称作高端设备的 “空心脊梁”。区别于铸造筒体、卷焊筒体,锻造筒体依靠万吨级压力完成金属塑性变形,内部组织致密、金属流线连续完整,能够彻底消除钢锭原生疏松、气孔、夹渣等缺陷,在高温、高压、交变载荷、强腐蚀等极端工况下,具备更高强度、韧性、抗疲劳与防泄漏能力,是承压类设备安全运行的基础保障。坐落于 “中国锻造之乡” 山西忻州定襄县神山乡师家湾工业区的山西永鑫生重工股份有限公司,自成立以来深耕筒体锻件定制化生产三十余年,依托完整产业链、万吨级锻造装备、标准化质量管控体系,实现碳钢、合金钢、不锈钢、双相钢、铝合金全材质筒体锻件一站式研发制造,可覆盖从小型套筒到百吨级超大型厚壁筒节的全规格需求,以实事求是、严谨务实的生产标准,为国内各行业装备制造企业提供稳定可靠的筒体锻件配套解决方案。成品筒体锻件
山西永鑫生重工具备筒体锻件全流程自主生产能力,厂区集原材料检验、钢坯加热、自由锻成型、智能热处理、数控精密机加工、无损理化检测、成品仓储发货于一体,无需外协中转,从源头把控每一道工序品质。企业现有员工 140 余人,其中专职锻造技术工程师 12 人、持证无损检测与理化检验人员 10 人,配套 140 余台专业生产设备,核心锻造装备包含 15000 吨、8000 吨大型自由锻液压机,3 吨至 10 吨系列电液锻锤,搭配直径 5 米、长度 20 米分段式节能加热炉,以及 1.25 米至 5 米数控立车、20 米重型卧车、数控镗铣床、龙门铣等精加工设备,硬件实力可支撑单件最大 120 吨筒体锻件生产,成品尺寸覆盖外径 50mm 至 7000mm、长度 100mm 至 8000mm、最大壁厚 300mm,无论是标准通用筒节,还是带法兰、开孔、异形端面的非标定制筒体,均可按照客户图纸、工况技术要求独立完成生产,填补华北地区百吨级大型筒体锻件本地化制造空白。
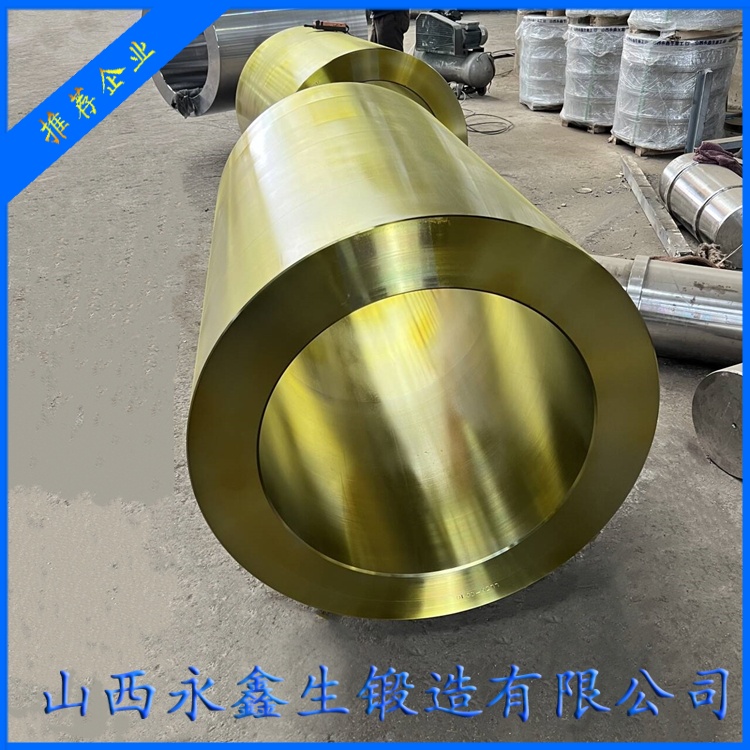
原材料品质是筒体锻件性能的第一道防线,永鑫生重工始终坚持 “不合格原料绝不投产” 的硬性准则,所有钢锭、合金铸锭、铝合金坯料均采购国内一线钢厂合规原料,进厂后执行双重检测标准。第一步开展直读光谱化学成分分析,严格核对碳、硅、锰、铬、钼、镍、钒等合金元素含量,严控硫、磷有害杂质;第二步实施 100% 超声波探伤,筛查坯料内部裂纹、缩孔、夹杂等原生缺陷,两项检测全部达标后方可入库下料。针对石化加氢、核电、海工等高严苛工况筒体,企业配套 VIM 真空感应熔炼 + ESR 电渣重熔定制坯料工艺,将氢、氧、硫杂质控制在 ppm 级别,从根源降低筒体晶间腐蚀、氢致裂纹风险。材质选型完全贴合客户使用场景:Q345R、16MnDR 等碳钢筒体适配常温中低压压力容器;42CrMo、34CrNi3Mo、40CrNiMoA 合金钢筒体经调质处理后抗拉强度可达 850-1100MPa,用于高压液压设备、重型传动套筒;304、316L、2205 双相不锈钢筒体耐酸碱、海水腐蚀,适配化工反应釜、海洋平台设备;5083、7075 铝合金筒体轻量化优势显著,减重幅度 30%-50%,适配高空移动类压力容器装备,完整覆盖多行业差异化材质需求。
筒体锻件锻造成型工艺直接决定内部组织均匀性,永鑫生重工针对不同规格筒体形成标准化自由锻工艺体系,主流采用 “分段梯度加热 — 多道次镦粗 — 居中冲孔 — 芯棒拔长扩孔 — 马架精整校形” 核心流程,全程严控锻造比、锻打温度、单火次变形量三大关键参数。大型厚壁筒体锻件锻造比统一不低于 6,镦粗工序单次压下量控制在 20%-30%,依靠 15000 吨液压机巨大压力压实钢锭芯部疏松组织,打碎粗大铸态枝晶;芯棒拔长环节均匀拉伸筒体,让金属流线沿筒壁受力方向连续分布,杜绝流线断裂、局部壁厚偏差。针对大型筒体加热难点,企业摒弃一次性快速升温模式,采用低温预热、中温匀速升温、高温长时间均热三段式梯度加热,低温段升温速率不高于 50℃/ 小时,避免厚壁坯料内外温差过大产生热应力裂纹;碳钢始锻温度控制 1150℃-1250℃,不锈钢 1100℃-1180℃,所有材质终锻温度不低于 850℃,防止低温锻造引发晶粒硬化、内部微裂纹。成型后毛坯送入保温坑缓冷 24 至 48 小时,合金钢、不锈钢筒体同步配套去应力退火,大幅降低锻件残余应力,避免后续加工、使用过程出现变形、开裂问题。
热处理是调整筒体锻件力学性能的核心工序,企业搭建全自动智能热处理生产线,可独立完成正火、回火、调质、固溶、退火全类型热处理工艺,炉内配备多点温度采集传感器,温度控制偏差不超过 ±15℃,保温时长严格按照筒体厚度计算(每 100mm 厚度保温不少于 1 小时)。碳钢压力容器筒体采用正火 + 回火工艺,细化晶粒、消除带状组织,提升低温冲击韧性;奥氏体不锈钢筒体执行 1050℃-1100℃高温固溶水淬处理,恢复材料耐腐蚀性;高压合金钢筒体采用调质处理,同步获得高强度与高韧性;焊后筒体统一增加 600℃-650℃去应力退火工序,规避焊接应力集中隐患。每批次热处理筒体均随炉放置标准力学试样,热处理完成后截取试样开展拉伸、常温 / 低温冲击、硬度检测,出具完整力学性能报告,确保筒体强度、塑性、冲击功全部符合 NB/T47029、T/CCMI17、ASME 等国内外行业标准。
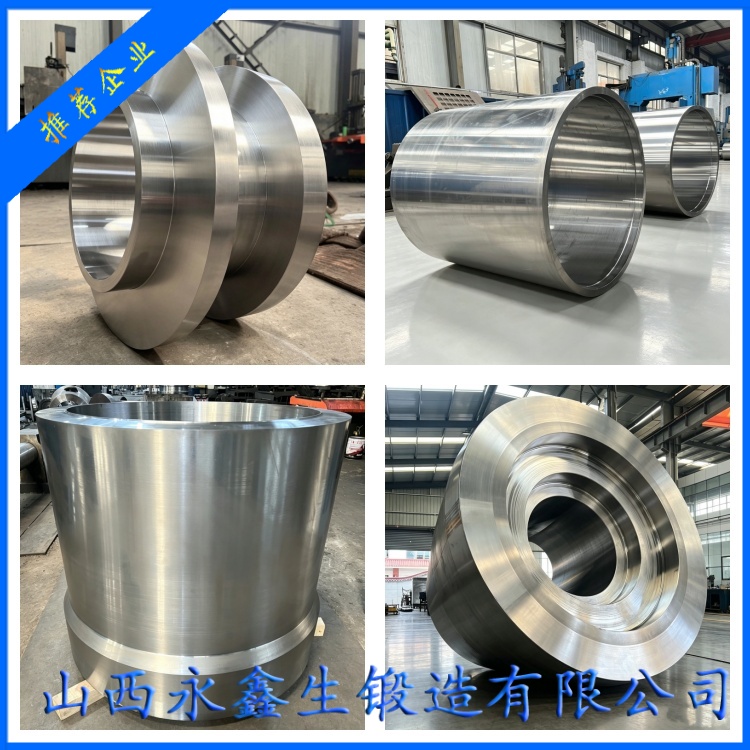
完整的无损与成品检测体系,是永鑫生重工保障筒体锻件出厂零重大缺陷的核心支撑,检测流程贯穿锻造、热处理、精加工全环节。毛坯锻后先进行整体抛丸清理氧化皮,再开展 100% 超声波 UT 探伤,按客户要求执行 Ⅱ 级或 Ⅲ 级合格判定,排查筒体内部裂纹、疏松、分层;精加工完成后增加磁粉 MT 渗透 PT 表面探伤,筛查内外壁细微表面缺陷;尺寸检测采用激光轮廓扫描仪全周长扫描,实测筒体外径、内径、壁厚、总长、椭圆度、直线度,标准自由锻筒体椭圆度控制在 0.5% 公称直径以内,直线度≤1mm / 米,壁厚偏差不超过 ±1.5mm。所有筒体锻件实行唯一炉号追溯管理,原材料光谱报告、锻造工艺记录、热处理曲线、探伤报告、力学试验报告统一归档留存,随货出具完整质量证明书,客户可全程溯源生产全流程数据,满足压力容器、船级社、特种设备严苛审核要求。企业已取得 ISO9001 质量管理、ISO14001 环境、ISO45001 职业健康安全全套体系认证,拥有特种设备锻件制造资质、CCS 船级社工厂认可、高新技术企业、专精特新中小企业资质,产品可适配国内市场及外贸出口订单标准。
依托稳定的产品品质与一体化生产优势,永鑫生重工筒体锻件现已覆盖国内数十个行业终端客户。石油化工领域,为加氢反应器、大型换热器、化工储罐配套 316L、P91 耐热钢筒节,长期耐受高温临氢、酸碱腐蚀工况;压力容器行业,供应各类储气、储液设备标准筒体锻件,完全满足承压安全规范;火电、冶金领域,汽包筒体、轧机套筒、重载传动筒件依靠高抗疲劳性能,延长设备大修周期;海洋船舶、海上风电平台采用双相不锈钢、船级社认证筒体,抵御海水盐雾腐蚀;工程机械、矿山设备配套大吨位液压油缸筒体,高强度调质合金钢材质保障重载稳定运行。区别于行业部分企业只做毛坯锻件的模式,公司可根据客户需求提供粗加工、半精加工、精车钻孔一站式交付,客户收货后可直接装配,省去二次外协加工成本,常规规格筒体交货周期 10-15 天,大型定制厚壁筒体 25-30 天,生产排产灵活,售后技术工程师全程对接图纸优化、工况工艺适配,按需调整锻造、热处理方案,降低客户设计与使用风险。
当前国内高端装备制造业持续升级,市场对筒体锻件的尺寸、材质、探伤、力学性能要求逐年提高,超大型、厚壁、耐腐蚀、轻量化筒体锻件需求持续增长。山西永鑫生重工始终坚持实事求是、脚踏实地的制造理念,不夸大工艺性能、不简化质控流程,不使用低标号原料替代客户指定材质,以设备、技术、人员、检测四大板块夯实筒体锻件生产根基。未来企业将持续升级万吨级锻造设备自动化控制系统,拓展核电、新能源装备专用筒体锻件研发,完善铝合金、特种合金筒体成套工艺,持续优化全流程降本增效方案,在保证产品品质稳定的前提下,为各行各业客户提供高性价比、可追溯、交付准时的筒体锻件定制服务,以定襄锻造产业优势为依托,持续打造国内筒体锻件可靠源头制造品牌,助力国内重型装备产业链自主可控高质量发展。
杨先生
微信二维码
微信号:13283506666