
全国咨询热线
全国咨询热线

筒体锻件生产周期长、原材料成本高,大型筒体单件造价高昂,一旦产生超标缺陷,处理不当将造成巨大经济损失。系统梳理筒体锻件各类缺陷产生机理,建立前置预防机制,同时明确缺陷返修、报废判定标准,是锻造企业质量管控核心工作。山西永鑫生重工股份有限公司结合多年筒体锻件生产案例,持续总结缺陷防控经验,建立从原材料、锻造、热处理到机加工全环节缺陷预防体系,最大限度降低锻件报废率。
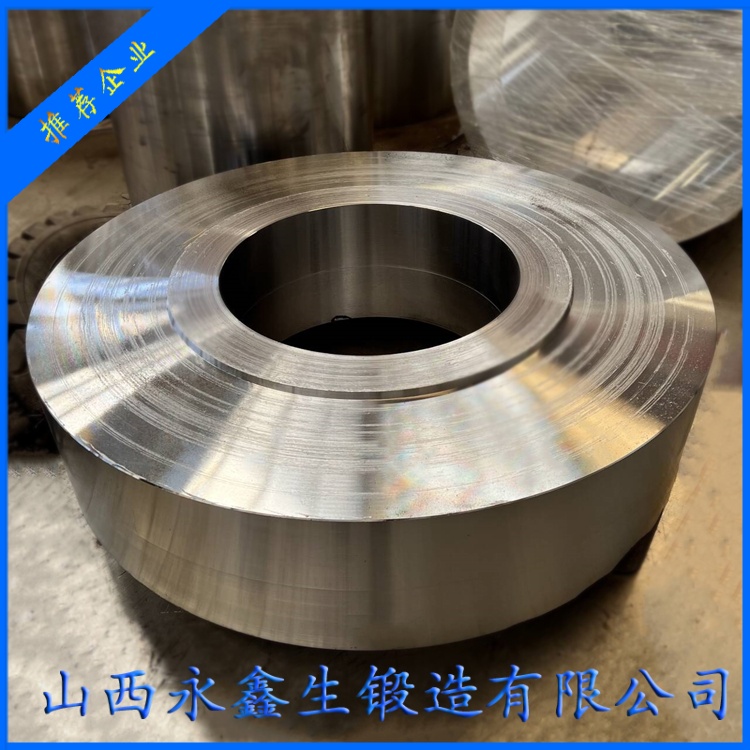
筒体锻件缺陷分为原材料原生缺陷、锻造过程新生缺陷、热处理诱发缺陷三大类别。原材料缺陷包含钢锭内部缩孔、疏松、密集夹杂、中心偏析、钢锭表面裂纹。钢锭冶炼、浇注阶段控制不当,会形成先天性内部缺陷。如果锻造过程锻造比不足,无法压实原生疏松、微小缩孔,最终残留在成品筒体内部,超声波探伤时检出超标缺陷。预防措施核心在于严格原材料入厂探伤,不合格钢锭直接拒收;合理设计锻造工艺,保证足够锻造比,充分切除钢锭冒口、水口缺陷区域。
锻造工序产生的典型缺陷包含表面裂纹、内壁裂纹、金属折叠、壁厚严重不均、圆度超差。加热工艺不合理是裂纹首要诱因:升温过快坯料内外温差过大,产生热应力裂纹;终锻温度过低,材料塑性下降,锻造受力形成冷裂纹。冲孔定位偏移、芯棒操作不当,容易造成筒体锻件单边壁厚超标;氧化皮未清理干净,锻造过程金属挤压形成折叠缺陷,折叠属于危险性平面缺陷,服役过程极易扩展延伸,一般不允许返修。永鑫生重工严格执行加热工艺卡,严控升温速率与锻造温度区间;锻造前清理坯料表面氧化皮;规范冲孔工装定位,技师标准化操作,减少人为因素造成尺寸缺陷。
热处理诱发缺陷主要有热处理裂纹、晶粒粗大、性能不均匀、硬度超标或不达标。厚壁筒体锻件热处理升降温速度管控不当,筒体壁厚方向形成巨大应力,产生延迟裂纹。加热温度过高、保温时间过长引发晶粒粗大,直接降低材料冲击韧性;温度不足或者保温时间不够,组织转变不完全,力学性能无法达到设计指标。针对此类问题,企业按照筒体材质、有效厚度单独编制热处理工艺,厚壁件采用更低升降温速率,多点布置热电偶监控炉温,定期校验热处理设备,杜绝设备失准造成批量质量问题。
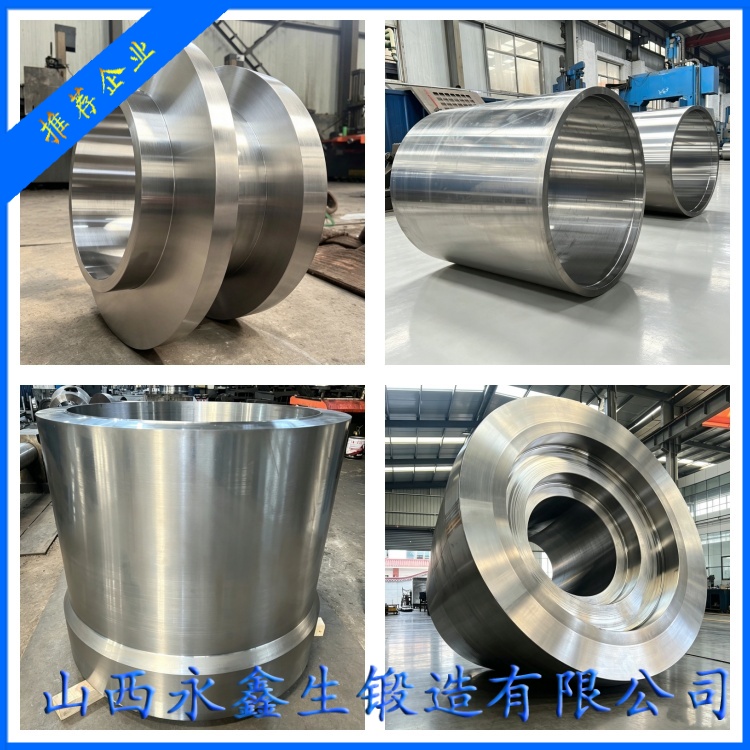
白点(氢致裂纹)是合金钢筒体极具危险性的内部缺陷。钢锭内部氢含量过高,锻后冷却过程氢气析出形成微裂纹。白点隐蔽性强,锻后初期探伤可能无法检出,存放一段时间后逐步显现。预防手段为锻后及时安排去氢退火,合理控制保温温度与保温时长,充分扩散钢材内部氢气。针对临氢设备、高压筒体用合金钢锻件,将去氢退火列为强制工序,从源头规避白点风险。
缺陷出现之后,需要按照标准判定返修可行性,严禁盲目补焊修复承压类筒体锻件。承压设备筒体锻件执行 NB/T47008 规范:表面微小机加工可去除的局部缺陷,确认缺陷深度在加工余量范围内,可通过机械打磨消除;深度较大裂纹、内部连续性夹杂、大面积疏松、折叠缺陷,一般不允许补焊,直接判定报废。很多业主单位明确要求压力容器筒体锻件不允许补焊修复,企业在接单阶段主动与客户沟通缺陷验收标准,避免后期验收纠纷。
在实际生产管理中,永鑫生重工推行工序巡检机制。钢锭加热后外观初检,锻造毛坯目视检查表面状态;锻后热处理前粗探,提前发现重大内部缺陷,避免投入后续热处理与精加工,减少无效成本。每一次缺陷案例组织技术复盘,更新工艺文件,持续优化管控要点,形成闭环管理。

随着下游客户安全标准不断收紧,业主对于筒体锻件缺陷容忍度持续降低,零缺陷交付成为行业发展趋势。山西永鑫生重工持续强化全员质量意识,依靠工艺优化、标准化作业、全过程检测,不断降低筒体锻件缺陷发生率,稳定交付合格筒体锻件产品,为各类高端装备制造企业提供可靠保障。
杨先生

微信二维码
微信号:13283506666
