
全国咨询热线
全国咨询热线

煤化工行业是重型筒体锻件最重要的应用领域之一,各类气化装置、合成反应器、高压分离器、加氢装置核心筒节长期处在高温、高压、临氢、介质腐蚀、交变载荷叠加的严苛工况之下,设备安全性直接关系化工园区整体稳定运行。焊接筒体受焊缝固有缺陷制约,难以满足长期高压临氢工况运行要求,整体锻造筒体锻件凭借无焊缝、组织致密、抗氢脆能力强等优势,成为大型煤化工核心装备的首选构件。山西永鑫生重工股份有限公司深耕煤化工锻件配套多年,持续为煤制油、煤制烯烃、合成氨项目供应各类高压筒体锻件,依托成熟锻造与热处理工艺,匹配煤化工装备特殊技术要求。
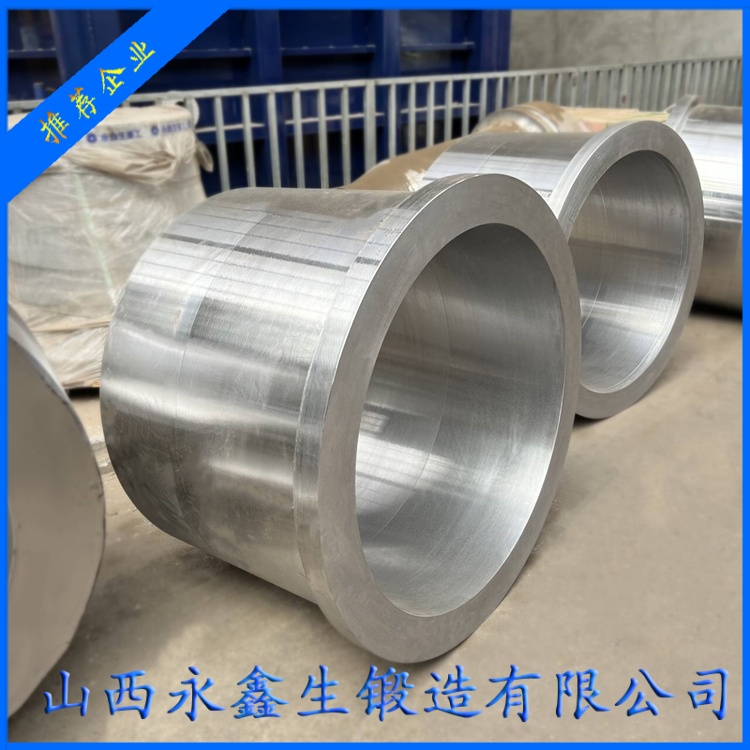
煤化工装置筒体锻件服役环境具备多重严苛特征。首先是高压特性,不少加氢、合成工序操作压力达到十几兆帕乃至更高,筒体持续承受巨大环向应力与轴向应力;其次是高温工况,介质温度长期处于数百摄氏度区间,材料高温强度、蠕变性能面临考验;同时介质内含有氢气、硫化氢、一氧化碳等介质,极易诱发氢致开裂、硫化物应力腐蚀、氢脆失效。在压力波动、启停炉工况下,筒体持续承受循环交变载荷,对材料抗疲劳性能提出极高标准。一旦筒体出现内部微裂纹并持续扩展,极有可能引发介质泄漏、燃爆等重大安全事故,因此煤化工项目业主对筒体锻件的材质纯净度、内部致密性、力学均匀性设置远高于通用设备的验收门槛。
适配煤化工工况的筒体锻件材质选择有着清晰的行业规律。中温高压临氢工况,主流选用 12Cr2Mo1R 锻件、2.25Cr1Mo 系列合金钢筒体,该类铬钼耐热钢具备优良高温强度、抗蠕变性能以及抗氢侵蚀能力,是加氢反应器筒节应用最广泛材质;压力更高、温度波动剧烈的装置,选用改进型铬钼钒钢筒体,进一步提升回火脆性抵抗能力;存在强腐蚀介质工况,配套 316L、双相不锈钢筒体锻件。材质冶炼环节必须采用炉外精炼、真空脱气工艺,严格控制有害元素锡、锑、砷等残余含量,降低回火脆性风险,这也是煤化工筒体锻件原材料区别于普通压力容器锻件的关键指标。
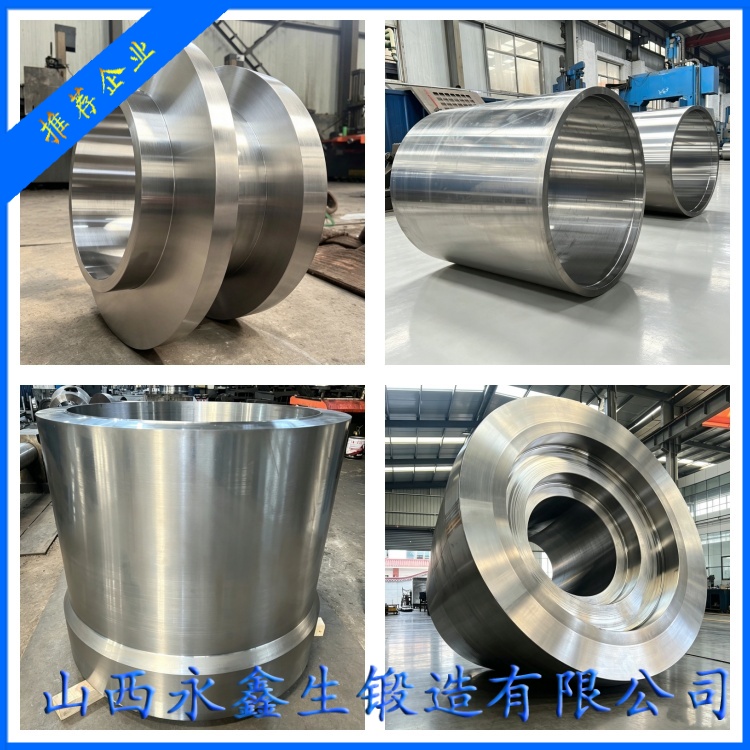
从锻造工艺层面,煤化工高压筒体锻件对锻造比有着强制性要求。铬钼合金钢筒体锻件总锻造比一般不低于 5,充分打碎钢锭粗大铸态组织,压实内部疏松与微小孔隙,让金属流线连续均匀分布。生产工艺路线严格遵循钢锭下料、梯度加热、多次镦粗冲孔、芯棒拔长、马杠扩孔、整形的完整流程。针对厚壁筒体,拆分多火次锻造,控制单次压下量,避免局部应力集中催生内部裂纹。加热过程严控升温速率,厚截面坯料低温长时间预热,保证坯料表里温度均衡,规避热应力缺陷。同时严格把控终锻温度,杜绝低温锻造造成材料塑性不足,形成潜在微裂纹。
锻后热处理是决定煤化工筒体锻件长期服役性能的核心工序。铬钼合金钢筒体普遍采用调质热处理工艺,通过高温正火加高温回火,获取均匀的回火贝氏体或者回火索氏体组织,兼顾强度、韧性与高温稳定性。大量煤化工设备后续需要进行焊接组装,按照采购技术协议要求,永鑫生重工可对筒体锻件实施模拟焊后热处理,提前释放材料内部残余应力,规避装备现场焊接过程中出现延迟裂纹。热处理全程使用多点测温监控,完整保存升温、保温、冷却曲线,满足特种设备监检与项目业主资料审查要求。
检测验收标准方面,煤化工筒体锻件执行严苛的多层次检验流程。原材料开展光谱复检与探伤;锻后粗加工阶段进行初步超声波探伤;精加工完成后实施最终 UT 超声波探伤、MT 磁粉探伤,全面排查内部缺陷与表面裂纹。同炉热处理试样开展常温拉伸、系列温度冲击、硬度测试,部分项目额外要求回火脆性敏感性试验、抗氢致开裂试验。所有试验报告、探伤底片、热处理曲线统一归档,锻件唯一钢印编号贯穿生产全流程,实现全程可追溯。
生产实践中,煤化工筒体锻件常见技术难点集中在厚壁截面性能均匀性控制、内壁探伤缺陷管控、热处理变形控制。永鑫生重工通过优化工装结构、调整冷却方式、预留合理加工余量、优化锻造变形分配方案,持续改善厚壁筒体沿壁厚方向组织不均问题。同时技术团队全程参与项目前期技术交流,协助客户梳理图纸技术要求,明确探伤验收等级、冲击试验温度、热处理规范、无损检测时机,避免后期验收出现分歧。

当前国内现代煤化工产业持续向大型化、一体化方向发展,单套装置产能不断提升,配套筒体锻件趋向大直径、超大壁厚、单件重量持续增加,对锻造企业装备能力、工艺水平提出更高挑战。山西永鑫生重工依托自有大型自由锻压机、成套热处理与机加工设备,可承接各类铬钼合金钢、不锈钢煤化工高压筒体锻件,支持毛坯交付与精加工成品交付。公司持续对标高端煤化工装备国产化需求,不断优化特种耐热钢筒体锻造工艺,致力于为国内煤化工成套装备制造企业提供安全可靠、性能稳定的筒体锻件产品,助力重型化工装备产业链高质量发展。
杨先生

微信二维码
微信号:13283506666
