
全国咨询热线
全国咨询热线

一、筒体锻件粗加工、精加工工序划分与加工余量分配
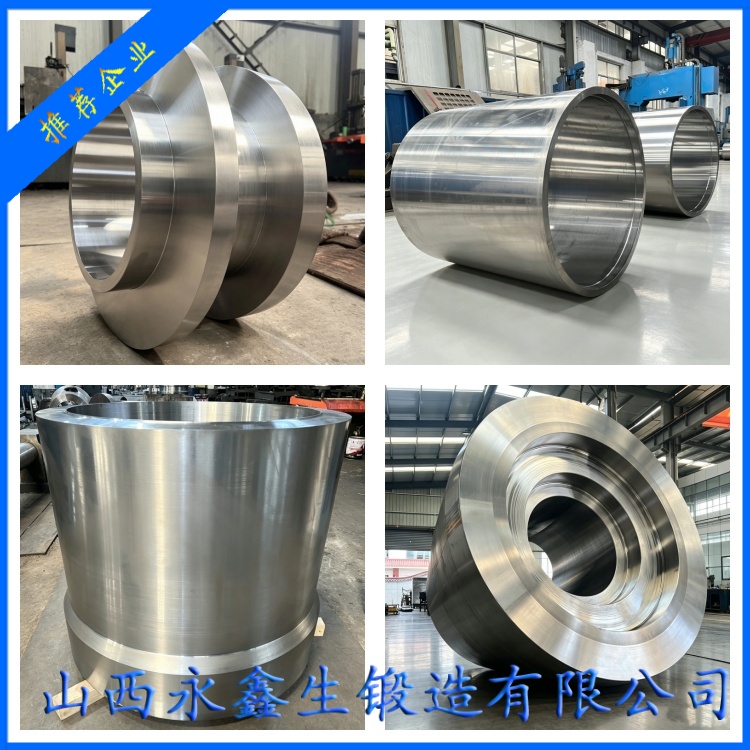
热处理合格筒体进入数控机加工车间,加工分为粗加工、精加工两道工序,分工序去除锻造毛坯余量,逐步达到图纸尺寸公差、表面粗糙度要求,余量分配结合筒体材质、热处理变形量综合计算。
粗加工工序定位与余量标准 粗加工核心目的:快速去除筒体表面氧化皮、锻造凹凸不平表层,校正筒体同轴度,预留精加工均匀余量。单边加工余量:外径 8—15mm,内径 6—12mm,端面 5—10mm,加工后筒体表面粗糙度 Ra12.5μm,同时完成筒体基准孔、吊装工艺槽加工,作为精加工定位基准。 粗加工设备选用重型数控落地车床,卡盘大夹持力固定筒体,分三刀分层切削,避免单次切削量过大造成筒体振动、刀具崩损。不锈钢筒体粗加工选用专用不锈钢切削刀具,降低切削热堆积,防止加工表层产生冷作硬化层。

精加工工序余量与精度目标 粗加工完成筒体静置 48 小时释放切削应力,再进行精加工,单边精加工余量统一 1—2mm,分半精车、精车两步成型。精加工核心精度指标:
圆度误差≤0.1mm/m,筒体全长直线度≤0.08mm/m;
壁厚均匀度公差 ±0.5mm,两端端面平行度≤0.05mm/m;
承压密封面表面粗糙度 Ra0.8μm—Ra1.6μm,普通筒体内外壁 Ra3.2μm。 超长筒体、大直径厚壁筒体采用数控立车 + 深孔镗床组合加工,内孔镗削配备浮动刀座,补偿筒体微量同轴度偏差,保证全长度内径尺寸一致。
二、不同材质筒体锻件切削加工工艺难点与刀具选型
各类筒体材质切削性能差异显著,刀具材质、切削转速、冷却方案差异化设计,提升加工效率、降低加工缺陷:
碳素钢、低合金钢筒体(Q345R、12Cr2Mo1) 切削加工性能优良,硬质合金涂层刀具即可稳定加工,切削转速 80—120r/min,采用乳化液大流量冷却,抑制切削热;铬钼耐热钢切削易产生积屑瘤,刀具前角加大 10°,减少金属粘连。
316L、2205 不锈钢筒体锻件 加工最大难点:冷作硬化严重,切削过程表层快速硬化,加剧刀具磨损,同时塑性大易产生粘刀。工艺优化方案:选用专用不锈钢钨钢刀具,降低切削转速 20—40r/min,大流量极压切削油持续冷却,走刀量小幅提升,减少刀具与工件摩擦停留时间;精加工采用陶瓷刀具,提升密封面光洁度。禁止干切削加工不锈钢,干切削会形成深度冷硬层,降低筒体耐蚀性能。
高硬度合金筒体(42CrMo、镍基合金) 热处理后硬度 220HB 以上,切削抗力大,选用立方氮化硼刀具,低速大走刀切削,分层切削降低单刀切削载荷,加工完成后密封面额外进行珩磨处理,消除刀具走刀纹路。
三、筒体关键形位精度控制技术(圆度、同轴度、壁厚差)
筒体服役过程中,壁厚不均、同轴度偏差会造成承压受力不均衡,局部应力集中加速疲劳失效,加工过程配套多重精度校正手段:
同轴度校正:粗加工前激光找正筒体两端内孔、外圆,同轴偏差超过 0.3mm 采用垫铁微调卡盘,分两次半精车逐步修正,精加工同轴度误差控制≤0.08mm。超长筒体两端双顶尖支撑,消除筒体自重下垂导致的同轴度偏差。
圆度控制:数控车床采用恒线速度切削,筒体大直径、小直径段自动匹配转速,避免转速波动造成椭圆;精加工最后一刀微量切削,去除弹性变形残留,圆度达标后端面止口一次性成型。
壁厚均匀度检测:每加工完一段筒体,沿圆周均分 12 个点位超声测厚,壁厚偏差超差区域单独微量补车校正;锻轧复合筒体毛坯壁厚均匀性优于自由锻筒体,精加工校正工作量降低 40%。
密封法兰端面加工为精度管控重点,端面螺纹孔、密封槽一次装夹成型,减少二次装夹定位误差,密封槽粗糙度直接影响设备装配密封性,加工完成后采用粗糙度仪逐支检测。
四、机加工高频缺陷成因与防控措施
内壁加工波纹、走刀纹路过深:切削转速波动、刀具磨损未及时更换;防控:定期校准车床主轴转速,精加工前更换全新精车刀片,增加刀具减震工装。
筒体加工后弯曲变形:粗加工切削应力未释放直接精加工;防控:粗加工完成自然时效 48 小时,高精度筒体增设低温稳定回火,消除切削残余应力。
不锈钢表面冷硬层、微裂纹:干切削、切削液流量不足;防控:全程大流量冷却,优化切削参数,精加工后 PT 复检内壁,排查加工衍生微裂纹。
密封面平面度超差:筒体装夹受力变形,单次切削量过大;防控:降低单刀切削深度,采用软爪卡盘均匀夹持筒体,减少夹持应力变形。
五、筒体成品尺寸全项检验流程
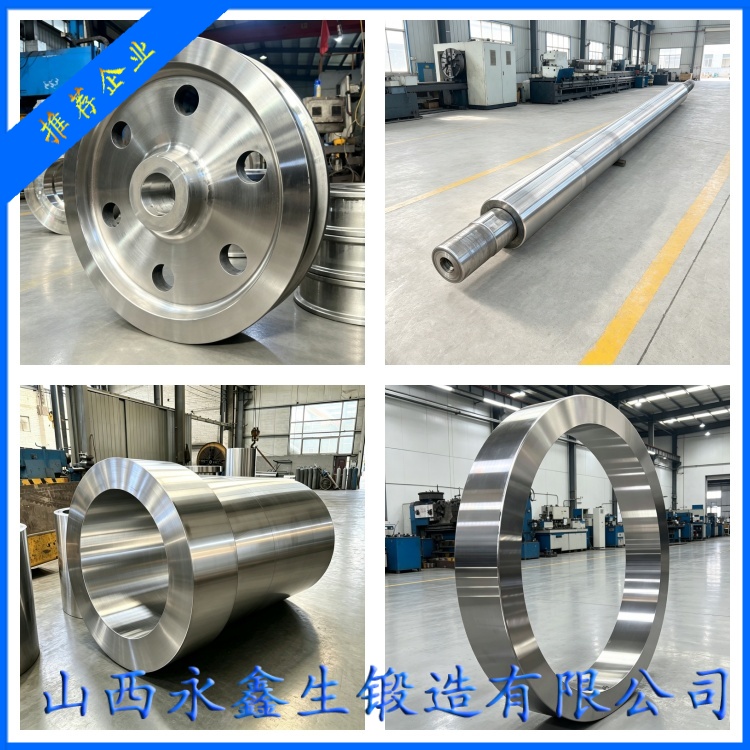
精加工完成筒体脱离车床,进入尺寸终检工位,全套量具包含激光测距仪、内径千分尺、壁厚测厚仪、粗糙度仪、百分表,逐项检测图纸所有尺寸、形位公差:
基础尺寸:筒体总长度、两端外径、三段内径、法兰厚度、密封槽深度;
形位公差:圆度、直线度、端面平行度、内外圆同轴度;
表面质量:粗糙度、无加工划痕、磕碰损伤;
辅助检测:法兰螺纹孔通止规检测,螺纹无滑丝、乱牙。
尺寸检测数据与筒体编号绑定录入质量系统,任意尺寸超差筒体单独返工精修,无法修复筒体判定降级使用,严禁尺寸不合格筒体直接出厂。机械加工作为筒体成型最后一道外形管控工序,直接决定装备装配匹配度与密封可靠性,精细化切削工艺能够充分释放锻造筒体综合性能优势。
杨先生

微信二维码
微信号:13283506666
