
全国咨询热线
全国咨询热线

热处理是筒体锻件性能定型的关键工序,同样也是大型筒体锻件最容易出现变形、硬度不均、冲击韧性不达标的环节。筒体锻件经过锻造成型之后,内部存在不均匀锻造应力,组织处于不稳定状态,只有通过匹配材质、工况的热处理制度,才能细化晶粒、消除残余应力,均衡强度、塑性与韧性,满足长期服役力学指标。不同材质筒体锻件热处理路线差异显著,工艺参数微小调整,都会直接改变锻件最终性能。

碳素钢、普通低合金容器钢筒体,主流采用正火 + 高温回火工艺。正火加热至 Ac3 温度以上充分保温,空冷过程细化锻造形成的粗大晶粒;后续高温回火消除正火产生的组织应力,降低筒体硬度,改善韧性。该工艺路线成熟稳定,广泛应用于常温、中低压压力容器筒体锻件。工艺管控重点在于正火保温时间,按照筒体有效壁厚核算,保证筒壁从表层至心部组织转变充分,避免出现表层细晶粒、心部粗晶粒的梯度组织。
铬钼耐热抗氢钢筒体锻件,选用淬火加高温回火调质工艺。淬火获得均匀的马氏体组织,高温回火转变为韧性优良的回火索氏体组织,兼顾高温强度、抗蠕变性能与低温冲击韧性。厚壁筒体淬火冷却速率管控难度大,冷却过快易引发淬火裂纹;冷却不足则无法完成充分组织转变,强度指标达不到设计要求。需要结合筒体壁厚、材质特性选择喷淋冷却、炉冷等冷却方式,严格控制冷却速率区间。
奥氏体不锈钢、双相不锈钢筒体锻件热处理采用固溶处理。高温固溶保温后快速水冷,让合金元素充分溶入基体,抑制碳化铬沿晶界析出,防止晶间腐蚀。冷却速度是不锈钢筒体成败关键点,如果冷却缓慢,碳化物持续析出,筒体耐腐蚀性大幅下降,无法用于腐蚀介质工况。双相钢还需要严格管控固溶温度区间,平衡奥氏体与铁素体两相比例。
大型超长、大直径筒体锻件热处理最大挑战是变形控制。筒体自重、加热冷却不均匀极易造成弯曲、椭圆度超差。装炉方式作为变形防控第一道防线:长径比较大的筒体优先采用立式吊装入炉,依靠工装支撑,规避卧式摆放自重造成弯曲;薄壁筒体内部增设支撑工装,防止高温状态筒体失圆。筒体之间预留足够间隙,保证炉内热气流循环,全域温度均匀。
升温与降温速率需要精细化设定。厚壁筒体禁止快速升、降温,巨大温度差产生热应力,一方面诱发裂纹,另一方面造成不均匀塑性变形,冷却之后筒体无法恢复原始形态。升温阶段分段设置升温速率,高温保温确保筒体径向温度趋于一致;降温阶段按照曲线缓慢冷却,严禁打开炉门强制吹风急冷。
硬度不均是热处理高频质量问题,主要诱因包含保温时长不足、炉内温场存在温差、冷却不均匀。解决对策包含定期校验热处理炉多点测温系统,保证炉膛温场均匀;依据筒体最大有效壁厚足额计算保温时间,杜绝为提升产能随意缩短保温周期;优化冷却方式,让筒体内外、两端冷却条件趋于一致。
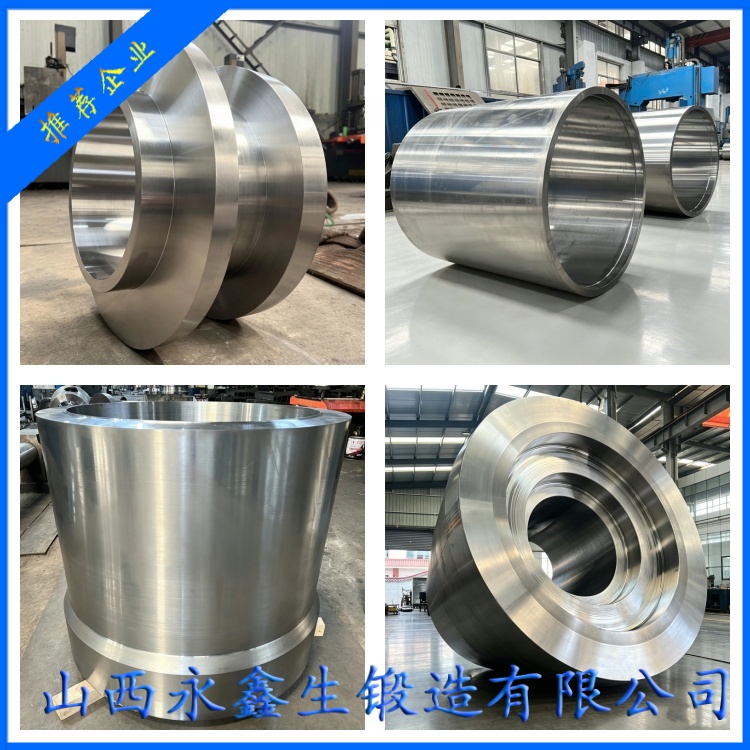
残余应力管控同样不容忽视。锻造毛坯粗加工之前安排退火消应力;最终热处理完成后,对于精度要求高的筒体,必要时增加低温消除应力退火,降低筒体内残余应力水平,避免精加工完成之后筒体缓慢变形,尺寸精度超差。
山西永鑫生重工股份有限公司配置大型分区控温台车热处理炉,可实现大尺寸筒体整体入炉处理,无需分段热处理,规避分段制造带来的性能不一致问题。每套筒体锻件热处理工艺均由技术人员单独编制工艺卡,完整留存温度曲线,可供下游客户与监检机构核查。
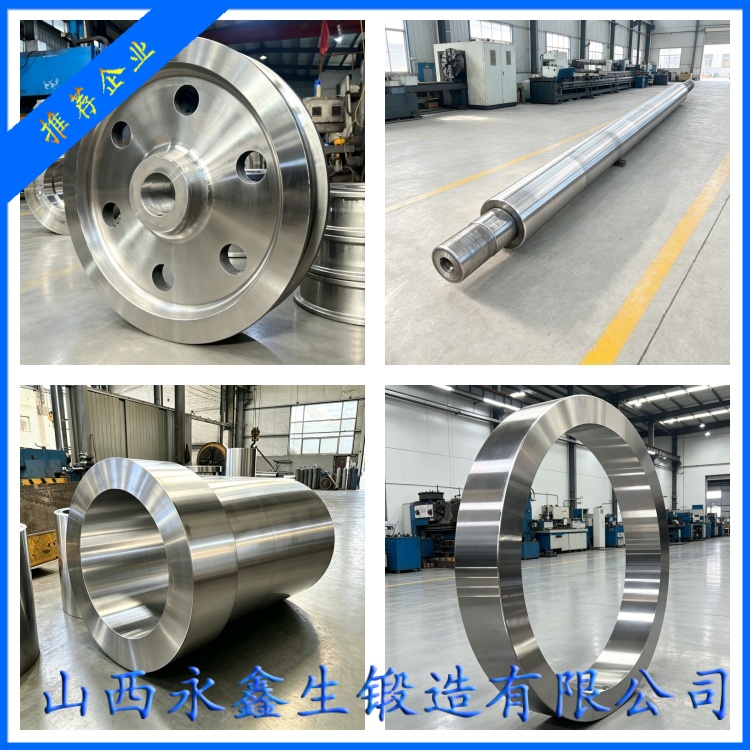
大量生产实践证明,筒体锻件热处理不能套用通用标准化参数,必须结合筒体外径、壁厚、长度、材质、服役工况差异化设计工艺。忽视壁厚、尺寸差异直接照搬工艺参数,极易出现性能不合格、筒体变形报废。持续优化热处理工装、温控曲线、装炉方案,才能稳定产出组织均匀、变形量可控、力学性能达标的高端筒体锻件。
杨先生

微信二维码
微信号:13283506666
