
全国咨询热线
全国咨询热线

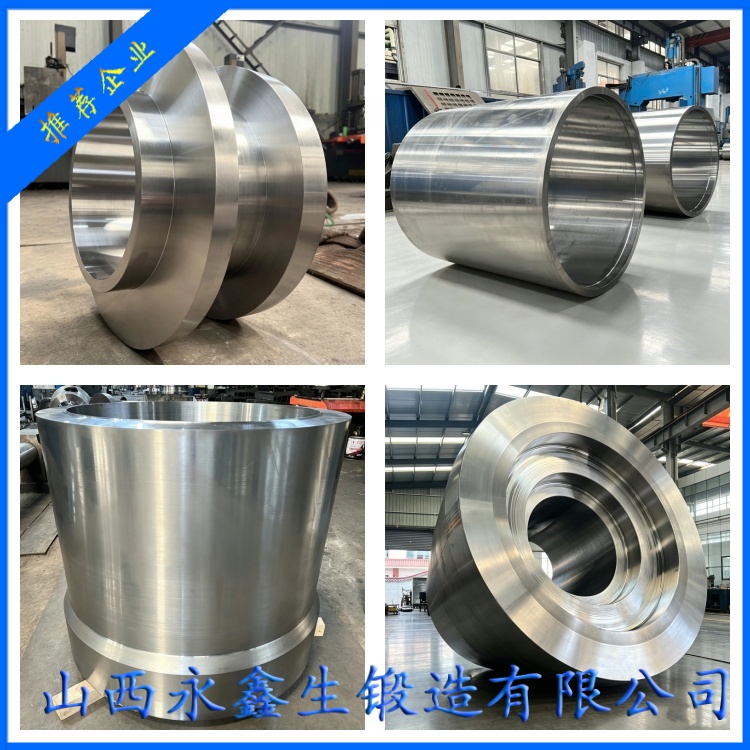
筒体锻件完成锻造、热处理、初步探伤合格后,进入机械加工阶段。机加工不只是简单切削成型,加工工艺方案、切削参数、工装夹持方式、加工顺序,直接影响筒体最终尺寸精度、表面质量,不当加工还会诱发表面微裂纹、筒体变形,造成前期锻造、热处理工序投入付诸东流。大型重型筒体锻件自重较大、刚性分布不均,机加工难度远高于小型机械零件,需要制定专项加工方案。

筒体锻件加工一般分为粗加工、精加工两个阶段。粗加工主要去除锻造氧化皮、较大加工余量,初步成型内外圆、端面、台阶结构。粗加工完成后,再次开展超声波探伤与表面无损检测,筛查锻造、热处理阶段隐藏缺陷;同时释放一部分锻件内部残余应力。粗加工结束预留合理精加工余量,余量过小无法修正粗加工变形;余量过大增加精加工切削负荷、延长加工周期。
粗加工完成之后建议安排一次自然时效或者低温消应力处理。筒体锻件内部残余应力在切削去除表层材料之后重新平衡,容易出现缓慢变形。粗加工之后静置或者低温退火,释放部分应力,降低精加工之后筒体持续变形风险,这一工序对于超长厚壁筒体尤为重要。
精加工阶段重点保障尺寸公差、圆度、直线度、壁厚均匀度、内外表面粗糙度。筒体夹持工装优先选用软爪、弧形支撑工装,避免刚性硬夹持压伤筒体外圆表面;控制夹持力大小,防止筒体薄壁位置夹持变形。超长筒体采用两端顶尖配合中间中心架支撑,抑制加工过程筒体震动、弯曲。切削速度、进给量合理匹配,避免高速重切削造成加工热应力与表面加工硬化。
筒体内壁加工是加工难点。深孔内壁刀具悬伸量大,容易产生震动,造成内壁波纹、粗糙度不达标;刀具冷却不足,内壁产生高温加工硬化层。加工过程保证充足切削冷却,分层递进切削,控制单次切削深度。筒体台阶、内外圆角位置降低进给速度,保证圆角平滑过渡,不出现刀痕尖角。承压筒体尖锐刀痕属于应力集中源,设备运行阶段容易萌生裂纹,精加工后需要打磨消除明显刀纹。
尺寸精度实时跟踪检测。加工过程分段使用内径千分尺、外径卡尺、激光测距仪检测筒体直径、壁厚;利用百分表监测筒体圆跳动、端面跳动。大型筒体锻件存在自重变形,卧式测量数据与立式装配状态存在偏差,重要筒体必要时模拟装配支撑条件开展尺寸复核。
加工阶段需要重点防范几类典型缺陷。第一,表面加工裂纹:硬质合金刀具钝刀强力切削、冷却不足,表层产生拉应力微裂纹,精加工完成后磁粉探伤能够检出。对策及时更换刀具,保证持续冷却,避免干切削。第二,筒体加工后变形:残余应力释放、夹持不合理导致,依靠粗精加工分离、中间消应力工序缓解。第三,壁厚偏差超标:找正精度不足,筒体内外圆不同心,加工前多次精准找正是关键。
精加工全部结束之后,不能直接立即进行表面无损检测。加工表面存在切削应力,建议静置一段时间后开展 MT/PT 检测,排除加工诱发的表面微裂纹。成品筒体所有尺寸、探伤、力学资料核对无误后,做好内外表面防锈防护,封堵筒体两端管口,避免运输途中水汽锈蚀内壁。
山西永鑫生重工股份有限公司配套大型数控重型车床、深孔镗床,可完成大直径、长筒体锻件内外圆一体化加工。加工前技术人员核对图纸公差、装配基准、圆角要求,明确重点管控尺寸,严控过渡区域加工质量,满足压力容器、液压装备筒体高精度加工需求。
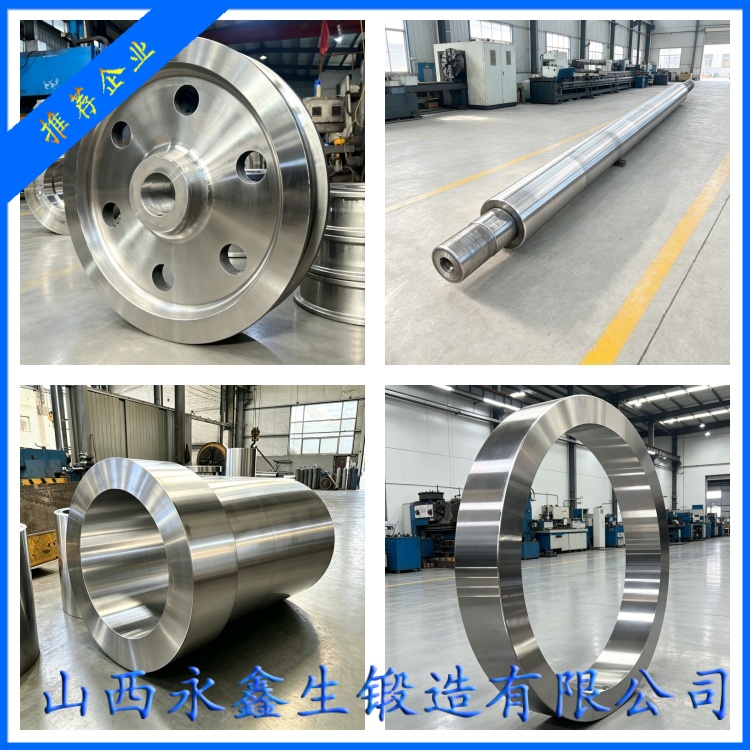
从全流程成本角度,筒体前期锻造热处理投入巨大,如果机加工阶段出现质量问题,损失极高。加工环节必须坚持精细化管控,合理划分工序,规范工装与切削参数,严控表面质量与形位公差,保障筒体锻件最终成品满足图纸装配与长期服役要求。
杨先生

微信二维码
微信号:13283506666
