
全国咨询热线
全国咨询热线

无损检测是甄别筒体锻件内部、表面缺陷最重要手段,广泛应用于毛坯粗加工阶段、精加工成品阶段。筒体锻件常用无损检测方式包含超声波检测 UT、磁粉检测 MT、渗透检测 PT;高端特殊工况筒体按需采用相控阵超声波检测。不同检测手段适用范围各不相同,合理组合检测方案,才能全面排查各类危害性缺陷。大量项目质量争议,来源于检测时机、检测部位、验收标准约定不清,制造企业与采购方认知不统一。
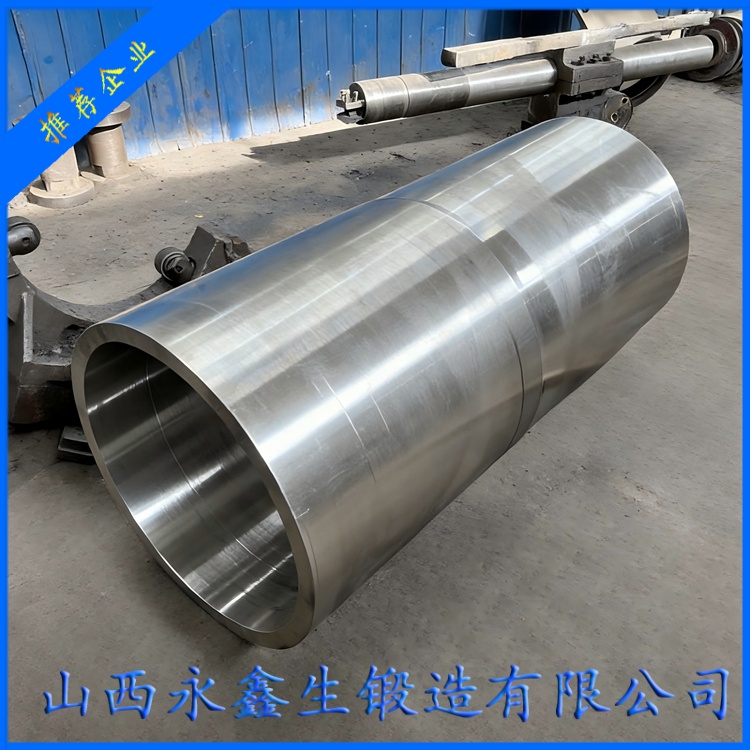
超声波检测 UT,核心用于检出筒体锻件内部缩孔、疏松、内部裂纹、大面积非金属夹杂物。筒体粗加工完成、氧化皮完全去除之后是最佳初次探伤时机,毛坯表面粗糙、氧化皮过厚,超声波衰减严重,缺陷信号识别难度大幅提升。探伤方向分为筒体轴向扫查、周向扫查,兼顾发现纵向缺陷与横向缺陷。厚壁筒体锻件,需要针对筒壁不同深度分段调节探伤灵敏度,防止心部缺陷漏检。承压特种设备筒体执行 NB/T 47013 标准,提前约定缺陷当量限值、密集缺陷判定区间、单个缺陷最大允许尺寸。需要注意:点状疏松、小当量分散缺陷和危害性裂纹应当区分判定,严格按照技术协议条款执行,避免主观经验判定引发纠纷。
磁粉检测 MT,适合铁磁性钢材筒体,重点检出内外表面、近表面裂纹、折叠。筒体台阶、内外圆角、壁厚突变区域应力集中,是表面裂纹高发位置,需要重点扫查。磁粉检测分为湿法连续法,检测灵敏度更高。筒体精加工之后表面光洁,最适合开展最终磁粉复检;粗加工粗糙表面容易产生伪显示,需要结合打磨复核区分真伪缺陷。奥氏体不锈钢筒体无铁磁性,无法采用磁粉检测,改用渗透检测。
渗透检测 PT 适用于不锈钢、双相钢等非磁性筒体锻件,同样用于排查表面开口缺陷。渗透检测对表面清洁度要求极高,油污、切削液、锈蚀都会堵塞缺陷开口,造成缺陷漏检。检测前充分清理筒体表面,渗透、显像严格遵守标准规定时间。渗透检测只能检出开口至表面的缺陷,无法发现筒体内部埋藏缺陷,不能单独替代超声波探伤。
相控阵超声波检测作为升级检测手段,相较于常规单晶探头,可以扇形多角度扫查,对于筒体壁厚倾斜裂纹、夹层缺陷识别能力更强,缺陷定位、成像直观,近年在加氢、核电配套筒体锻件项目逐步普及。相控阵检测需要提前制作筒体专用试块校准设备,制定专项扫查工艺。
检测时机安排存在成熟行业方案:锻造毛坯缓冷后粗加工,粗加工完成执行首次 UT 探伤,筛查大型内部超标缺陷,一旦发现严重缺陷,可以避免继续投入精加工、热处理成本;精加工完工后开展最终 UT+MT/PT 全套无损检测,作为成品验收依据。严禁只做毛坯探伤,省略成品精加工之后复检,加工过程产生的表面裂纹会直接漏检。
检测人员资质必须满足规范要求,承压设备筒体锻件无损检测人员持有特种设备无损检测资格证书。检测原始记录、探伤图谱完整保存,随产品质量文件一并交付业主。检测环境同样影响结果,筒体温度过高、现场噪音震动、光线不足,都会干扰缺陷信号识别,检测作业选择合适环境条件开展。
实操中经常出现误区:部分采购方要求毛坯状态探伤直接作为最终验收依据,忽略粗精加工切削、应力释放可能衍生新缺陷;部分厂家简化检测区域,筒体端部、过渡台阶抽检不到位。供需双方签订技术协议时,应当清晰写明检测种类、检测时机、扫查范围、执行标准、验收等级,以书面条款作为验收唯一依据。
山西永鑫生重工股份有限公司建立规范化无损检测实验室,持证检测人员完成筒体锻件全流程探伤工作,所有探伤原始数据长期存档。针对高压、临氢筒体锻件,严格执行多级复检制度,最大限度规避缺陷筒体出厂交付。
无损检测是筒体锻件质量的重要把关环节,但不能单纯依靠无损检测兜底质量。制造全过程工艺管控降低缺陷产生概率,搭配规范、标准的无损检测筛查缺陷,二者结合,才能持续保障筒体锻件内在质量,杜绝带缺陷筒体投入装备制造。
杨先生

微信二维码
微信号:13283506666
