
全国咨询热线
全国咨询热线

热处理是筒体锻件生产中把控内在性能的核心工序,锻造只能改变锻件外形与破碎铸态组织,筒体锻件最终的强度、塑性、冲击韧性、残余应力水平、耐腐蚀性能,主要依靠热处理实现。相同材质筒体锻件,锻造工艺完全一致,热处理参数微小波动,就会造成成品力学性能出现明显差异。筒体锻件材质种类繁多,碳钢、低合金耐热钢、合金结构钢、不锈钢、双相钢、镍基合金,每一类材料热处理原理、工艺窗口差异巨大。结合筒体锻件生产实际,分析不同材质筒体锻件热处理工艺要点,以及常见热处理质量问题,对稳定产品质量具备重要参考价值。
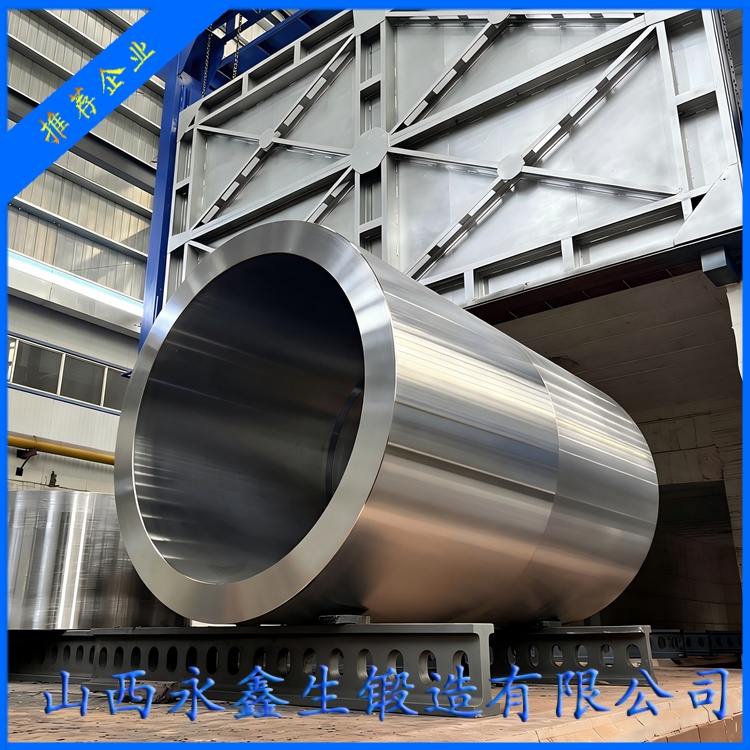
筒体锻件热处理分为锻后预处理热处理与最终性能热处理。锻后预处理包含扩氢退火、去应力退火。大吨位合金钢筒体锻件,钢锭冶炼溶解氢气,锻造之后如果不及时处理,氢气聚集会形成白点裂纹。锻后扩氢退火,锻件高温保温,让氢原子充分向外扩散逸出,从根源预防白点缺陷,Cr Mo 钢、42CrMo 系列合金钢大型筒体,锻后扩氢退火属于必做工序。锻造完成筒体毛坯内部留存大量锻造残余应力,如果不做消应力处理,后续机加工切削掉表层材料之后,残余应力重新平衡释放,筒体发生弯曲、椭圆变形,尺寸精度失控。锻后消应力退火,降低锻件残余应力,为后续机加工、最终热处理打好基础。
碳钢筒体锻件常用工艺为正火 + 回火。正火加热温度 900 930℃,保温之后空冷,通过奥氏体化之后空冷,细化锻造之后粗大晶粒;随后回火 580 650℃保温,消除正火产生的内应力,获得强度与韧性匹配的综合性能。碳钢筒体热处理注意,正火冷却速度不能过慢,冷却太慢晶粒再次粗大,冲击韧性下降;冷却速度过快,残余应力过大,筒体容易变形。普通压力容器碳素钢筒体,正火回火之后就可以满足使用性能。
低合金耐热钢筒体,如 15CrMoR、12Cr2Mo1R,多用于高温高压压力容器,主流热处理方案为调质处理,淬火 + 高温回火。淬火加热到奥氏体化温度保温,之后快速冷却,获得均匀细密组织;再高温回火,消除淬火应力,获取优良高温强度、抗回火脆性性能。这类筒体很多用于加氢设备,需要考核模拟焊后热处理之后的力学性能,模拟焊后热处理就是模拟设备现场焊接消应力工艺,锻件经过模拟焊后热处理之后,冲击韧性依然要满足标准,这是耐热压力容器筒体热处理的重点难点。如果回火温度、保温时间设置不当,会出现回火脆性,冲击韧性大幅下降。
合金结构钢筒体,42CrMo、34CrNiMo6,多用于工程机械油缸、风电筒体锻件,一般采用调质工艺。厚壁筒体需要重点关注淬透性,筒体壁厚越大,淬火冷却时芯部冷却速度越慢,容易出现表层硬度强度达标,芯部冲击韧性不足。需要根据筒体实际壁厚,调整淬火冷却方式,合理控制淬火介质温度、冷却时间,保证尽量厚的截面获得合格组织。调质之后硬度均匀性要严格管控,筒体全长硬度差值不能过大,避免后续使用性能不均衡。
奥氏体不锈钢筒体锻件,304、316L,锻后热处理采用固溶处理。加热至 1050 1100℃充分保温,碳化物充分溶入奥氏体,之后快速水淬冷却,抑制碳化物析出,保障不锈钢耐晶间腐蚀性能。不锈钢筒体不能采用回火处理,缓慢冷却会析出碳化铬,造成晶间腐蚀敏感。固溶处理保温时间要充足,冷却速度必须足够快,缓慢冷却会直接损害耐腐蚀性能。
双相不锈钢筒体锻件,2205、2507,固溶温度区间很窄,一般 1020 1080℃,保温之后水淬冷却,目标得到奥氏体、铁素体两相比例接近 1:1 的组织。固溶温度过高,铁素体占比过高,韧性下降;温度过低,奥氏体过多,耐点蚀性能变差。双相钢热处理温度窗口狭小,炉温均匀性要求很高,温度偏差就会造成两相比例失衡,直接降低锻件耐蚀性能。

镍基合金筒体锻件,根据牌号采用固溶处理或者固溶加时效处理,合金化程度高,导热差,升温速率需要控制,保温时间充足,保障合金元素充分固溶。
筒体锻件热处理过程经常出现各类质量缺陷。第一,力学性能不合格,强度硬度偏高或者偏低,冲击韧性不足。成因包含奥氏体化温度不对,保温时间不足,冷却速度达不到;回火温度失控;试块取样位置不合理。解决对策,定期校验热处理炉温,严格执行工艺曲线,随料放置监控试块,验证热处理效果。第二,筒体热处理变形,弯曲、椭圆度超标。大型筒体自重很大,高温状态强度低,装炉支撑不合理,筒体局部受压发生塑性变形;淬火冷却不均匀,筒体不同位置冷却速度不一致,产生变形。对策,定制专用支撑工装,多点均匀支撑,避免悬空;优化淬火冷却方式,减少冷却不均匀带来的变形。第三,晶粒粗大,加热温度过高,保温时间过长,晶粒异常长大,锻件韧性下降。严格管控加热上限温度,严控高温保温时长。第四,残余应力过高,热处理冷却不合理,残余应力没有释放干净,后续机加工筒体持续变形。合理选择回火温度、保温时间,充分释放内应力。
筒体锻件热处理不能一套工艺套用全部产品,即使相同牌号,筒体壁厚不同,热处理工艺参数也要相应调整。小壁厚筒体和大厚壁筒体,保温时间、冷却制度存在明显区别。生产过程中完整记录热处理曲线,温度、时间全部存档,实现可追溯。热处理属于不可逆工艺,一旦出现严重过热、晶粒粗大缺陷,很多情况下需要重新热处理修复,反复热处理会增加生产成本,严重过热甚至无法修复报废。
热处理是筒体锻件性能的 “调节器”,只有吃透不同材料的热处理机理,结合筒体实际壁厚、工况需求,制定适配的热处理工艺,严格管控炉温、保温、冷却全流程,才能产出组织均匀、性能稳定合格的筒体锻件。
杨先生

微信二维码
微信号:13283506666
