
全国咨询热线
全国咨询热线

在压力容器、重型装备空心筒体构件选型当中,市场上存在整体锻造筒体、钢板卷焊筒体、铸造筒体三种主流制造方案。三种制造方式成型原理完全不同,组织结构、力学性能、可靠性、成本、适用工况差异巨大。很多采购设计人员选型阶段容易混淆三者优劣,单纯以采购价格作为选型依据,在高压、交变载荷、腐蚀工况下埋下安全隐患。通过对比三类筒体的成型机理、组织性能、优缺点、适用场景,能够帮助工程人员合理选型,匹配装备工况需求。
钢板卷焊筒体,制造工艺是钢板下料,卷板机卷制成圆筒,焊接纵向焊缝,多节筒体对接焊接环向焊缝。卷焊筒体生产效率高,材料利用率高,制造成本低廉,适合大批量、大直径筒体生产。卷焊筒体最大短板在于焊缝,焊缝区域熔化凝固成型,焊接热影响区晶粒粗大,焊缝、热影响区力学性能和母材存在差异,焊缝位置存在残余焊接应力。焊接接头是整个筒体的薄弱环节,高压、交变载荷、震动工况,应力集中容易在焊缝位置萌生裂纹,介质从焊缝位置发生泄漏。焊接过程还可能出现夹渣、气孔、未焊透等焊接缺陷,需要开展焊缝无损探伤。

卷焊筒体可以通过焊后消应力热处理改善残余应力,但是无法彻底消除焊缝与母材的性能差异。卷焊筒体适合低压、常温、载荷平稳工况,普通常压储罐、低压管道筒节大量使用卷焊筒体。在高压加氢、核电、深海海工、高压储能等安全等级高的设备,行业规范限制甚至禁止采用卷焊筒体。同时大厚度钢板卷制难度大,超厚壁筒体很难采用卷焊工艺实现。
铸造筒体锻件,将钢水浇入铸型,冷却凝固直接得到筒体毛坯。铸造可以直接获得接近成品外形,形状适应性强,适合结构复杂异形筒体。铸造筒体内部组织为铸态树枝晶,内部气孔、缩孔、疏松、夹渣缺陷很难完全避免。铸造筒体晶粒粗大,材质脆性偏大,塑性、冲击韧性较低,材料各向异性明显。铸造筒体虽然可以通过热处理改善性能,但是内部原生铸造缺陷很难彻底消除。铸造筒体内部缺陷分布随机性强,探伤检测缺陷排查难度大。铸造筒体优势是单件前期成本低,适合载荷平稳、压力不高、安全等级一般的设备。不适合高压、交变循环载荷、冲击工况,这类工况铸造筒体容易发生脆性开裂失效。
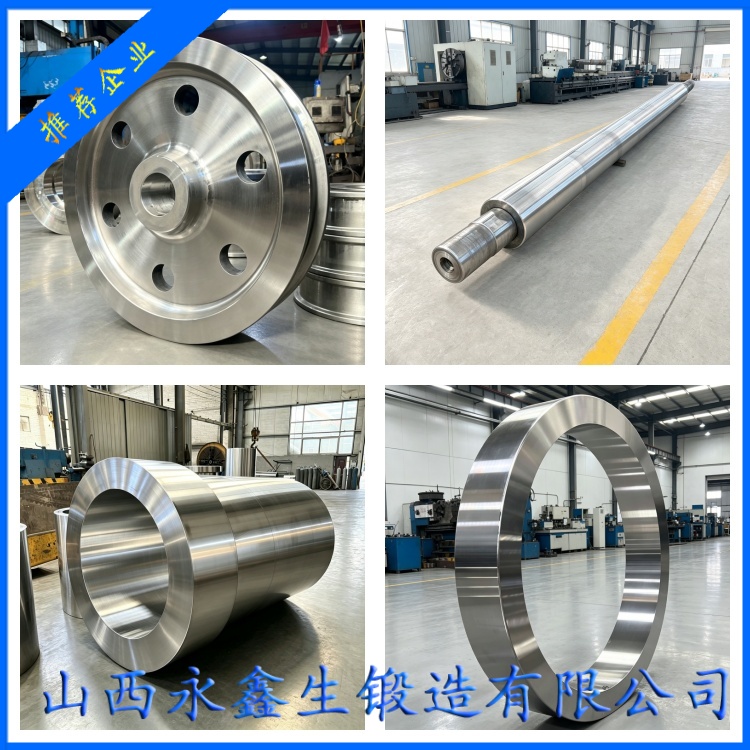
整体锻造筒体,以钢锭或者钢坯为原材料,通过加热塑性锻造成型。锻造过程巨大三向压应力打碎钢锭粗大铸态树枝晶,压实焊合铸态疏松、微小缩孔,锻件内部组织致密,晶粒得到细化。筒体金属流线沿着筒体筒壁轮廓连续分布,没有焊缝接头,不存在焊接热影响区薄弱环节。锻造筒体纵向横向力学性能差异小,各向同性好,抗高压、抗疲劳、抗蠕变、抗氢脆性能突出。实测数据显示,锻造筒体纵向横向力学性能差异可以控制在 5% 以内,铸造筒体各向异性可达 10 15%;锻造筒体疲劳极限相比铸造筒体提升 30% 以上,交变载荷下设计寿命可达 20 年以上。
锻造筒体锻件可以实现大壁厚筒体制造,筒体壁厚 200 400 毫米甚至更厚都可以稳定生产,这是卷焊筒体很难实现的。锻造筒体缺点,生产周期长,原材料消耗大,设备投入高,毛坯采购价格高于卷焊筒体和铸造筒体。但是从全生命周期维度评估,锻造筒体服役寿命长,故障少,停机检修损失低,严苛工况下综合经济效益更优。

从力学性能维度对比:抗拉强度、屈服强度三类筒体可以通过材料调配达到相近指标;但是塑性、冲击韧性、抗疲劳性能差距明显。铸造筒体冲击韧性最差;焊接筒体母材性能良好,但焊缝热影响区冲击韧性下降;锻造筒体整体冲击韧性均匀优良。抗疲劳性能,锻造筒体最优,无焊缝薄弱区,适合交变压力、震动工况;焊接筒体疲劳短板集中在焊缝;铸造筒体疲劳性能最弱,铸态缺陷容易成为疲劳裂纹源。抗蠕变高温性能,锻造筒体组织致密,高温长期抗蠕变性能优于铸造筒体;焊接筒体焊缝高温蠕变性能弱于母材。耐腐蚀抗氢脆,锻造筒体纯净度高,组织致密,抗氢致开裂性能突出;焊接筒体焊缝容易产生氢致裂纹;铸造筒体内部孔隙容易聚集腐蚀介质。
尺寸与规格方面,卷焊筒体适合大直径、薄壁筒体;铸造筒体适合中等规格复杂筒体;锻造筒体擅长大吨位、大壁厚、中大型筒体。小规格薄壁筒体,锻造材料损耗大,成本劣势明显,小筒体可以根据工况选用焊接方案。
成本对比,单件毛坯采购价格,铸造筒体最低,卷焊筒体次之,锻造筒体价格最高。但是成本不能只看毛坯采购价,要综合设备停机损失、检修更换成本、安全风险成本。如果设备发生筒体开裂泄漏,会造成装置停产,维修更换成本很高,部分化工装置停产一天损失可达百万级别。高压关键设备,不能单纯为降低采购成本放弃锻造筒体方案。
选型基本原则:低压、常温、载荷平稳,安全风险低,可选用卷焊筒体;载荷平稳、压力不高、结构复杂筒体,可选用铸造筒体;高压、高温、交变载荷、冲击载荷、腐蚀介质、设备一旦失效后果严重,优先选用整体锻造筒体,例如加氢反应器、核电设备、深海耐压筒体、高压储能筒体、重载液压缸筒体。
实际工程选型不能绝对化,要结合设备设计标准、压力温度介质条件、设计寿命、检修条件综合权衡。很多人片面认为锻造筒体一定最好,部分低压普通设备,选用锻造筒体反而造成成本浪费;也有部分项目盲目压缩成本,高压工况选用卷焊筒体,留下重大安全隐患。充分认清三类筒体的优缺点,结合工况科学选型,兼顾安全性与经济性,才是合理的工程方案。
杨先生

微信二维码
微信号:13283506666
