
全国咨询热线
全国咨询热线

筒体锻件采购选型是装备项目建设当中重要环节,筒体锻件作为承压、承重核心构件,产品质量直接关系整套设备安全运行。采购环节如果选型失误、技术协议要求模糊、验收标准不清晰,很容易出现到货产品性能不满足工况,后期返工、退换货,造成项目工期延误,额外增加成本,甚至设备投运之后留下安全隐患。从采购前期技术梳理、技术协议编制、生产过程监造、到货入厂验收几个维度,梳理筒体锻件采购选型与质量验收实操要点,为工程采购人员提供参考。
采购前期,首先完整梳理筒体锻件全部工况条件,不能只简单提供外形尺寸图纸。需要明确:筒体工作压力,区分常压、中压、高压、超高压;工作温度,常温、低温、高温,明确极限温度;内部介质,清水、油气、硫化氢、氯离子、酸碱腐蚀介质;载荷形式,静载荷还是交变冲击载荷;设备设计使用寿命;设备执行标准规范,压力容器要明确 GB150、NB/T47008 等标准,风电锻件对应风电行业标准;无损检测等级、冲击试验温度、是否需要模拟焊后热处理性能等特殊技术要求。很多采购失误来源于工况描述不全,只提供图纸尺寸,材料牌号,忽略温度介质载荷条件,供方按照通用标准生产,产品不能满足实际工况。

材质选型,不能只照搬材料牌号,要结合工况评估材质合理性。确认材料牌号对应的化学成分范围、力学性能指标。厚壁筒体需要关注材料淬透性,壁厚很大的筒体,即便牌号正确,如果淬透性不足,筒体芯部韧性会不达标。腐蚀工况,明确腐蚀类型,抗氢致开裂、抗点蚀等附加试验要求。同时兼顾采购成本,不盲目选用过高等级合金材料造成成本浪费,也不能为压价降低材质等级。
编制技术协议,是采购最重要文件,图纸加技术协议共同作为制造验收依据。技术协议需要写清楚:原材料要求,钢锭冶炼工艺,电炉 + LF+VD 真空脱气,是否需要电渣重熔;有害元素 S、P、H、O 控制指标;锻造要求,总锻造比最低限值,钢锭水口冒口切除要求;热处理工艺种类,是否需要扩氢退火,最终热处理工艺,是否需要模拟焊后热处理;取样要求,试块取样位置,同炉热处理要求;无损检测,UT、MT/PT 执行标准,缺陷允许等级,探伤时机粗加工之后还是精加工之后;尺寸公差,圆度、直线度、壁厚偏差;表面质量要求;出厂需要提供的全套资料清单;质量异议处理条款。技术协议条款要具体,避免模糊表述,例如 “探伤合格”,没有写执行标准和合格等级,后期容易产生供需双方判定分歧。
选择制造供方,需要综合评估供方综合能力,不只是看报价。评估维度:是否具备对应大吨位锻造压机,热处理炉腔尺寸是否可以容纳筒体锻件;理化实验室能力,是否可以自主完成拉伸、冲击、硬度检测;无损检测人员资质,全套 UT、MT、PT 检测设备;过往同类工况筒体锻件生产业绩。对于高压压力容器筒体锻件,确认供方具备特种设备锻件相关生产资质。大吨位厚壁筒体锻件,对设备、工艺经验依赖性很强,小厂硬件不足,即便报价低,也容易出现质量隐患。不能单纯以最低价作为定标依据。
重要项目筒体锻件,建议开展生产过程监造。监造重点关注几个节点:原材料入厂复验,核对钢锭材质证明、探伤报告;锻造过程,确认锻造比、火次变形工艺落实情况;热处理,核对热处理工艺曲线,确认实际执行工艺和技术协议一致;粗加工之后无损检测,见证探伤过程,确认探伤结果;理化性能试验,见证取样试验过程。监造可以提前发现生产过程偏离技术协议的问题,在生产阶段整改,避免锻件全部加工完成才发现质量问题。
筒体锻件到货入厂验收,分为外观尺寸验收、资料验收、必要复检。第一,资料验收,供方需要提供完整出厂资料:原材料钢锭质量证明书;锻造工艺记录;热处理原始温度曲线;全部无损检测报告;理化性能试验报告;锻件编号追溯记录。核对报告上面锻件编号,和实物编号保持一致,资料不全不予接收。压力容器筒体锻件,所有资料需要成套归档。

第二,外观与尺寸验收。核对筒体外径、内径、壁厚、长度、法兰尺寸,对照图纸核查;检测筒体圆度、直线度、端面平行度;筒体表面检查,不能存在裂纹、折叠、磕碰深坑;机加工表面刀痕深度不能超标;筒体实物编号标识清晰完整。重点检查壁厚均匀度,筒体不同位置多点测厚,排查壁厚偏差超差。
第三,入厂复检。对于高压、核电等关键筒体锻件,到货之后可以开展复检。外观目视检查;光谱复核材质,确认没有混料;硬度抽检,多点检测筒体硬度,确认硬度分布;必要时委托第三方开展无损复检,复核内部、表面缺陷情况。
验收过程常见争议点,第一,锻件表面微小打磨凹坑,评估打磨深度是否超过加工余量,是否影响后续使用;打磨区域不允许出现尖锐凹坑,打磨位置圆滑过渡。第二,探伤小缺陷信号,对照技术协议标准,判定是否在允许当量范围内,不能仅凭回波信号直接判废,严格按照标准条款评定。第三,尺寸公差,区分锻造毛坯公差和精加工成品公差,以图纸与技术协议约定公差为准。
到货验收发现不合格,区分缺陷类型,可修复缺陷制定修复方案,修复完成重新检测;重大不可修复缺陷,执行退换货流程。不允许对于超标缺陷私自打磨掩盖。
还有几点采购的注意事项,第一,预留合理生产周期,大型筒体锻件包含冶炼、锻造、热处理、机加工、检测,生产周期长,不要过度压缩交期,赶工期容易造成工艺简化,带来质量风险。第二,重视锻件标识,每一件筒体锻件唯一编号,从钢锭到成品全程跟随,保证出现问题可以逆向追溯生产全流程。第三,做好筒体锻件到货之后存放防护,筒体法兰密封面、内孔做好防护,避免磕碰锈蚀。
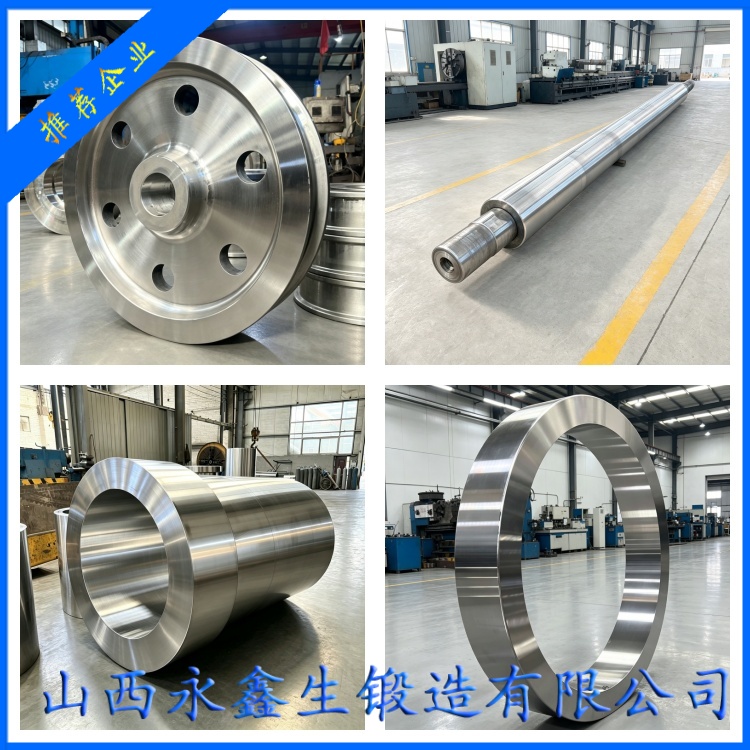
筒体锻件采购选型,核心是把工况需求完整转化为图纸、技术协议当中明确可执行的技术条款,优选具备制造能力的供方,必要过程监造,严格落实到货资料与实物验收,从采购源头把控筒体锻件质量,保障下游装备长期安全稳定运行。
杨先生

微信二维码
微信号:13283506666
